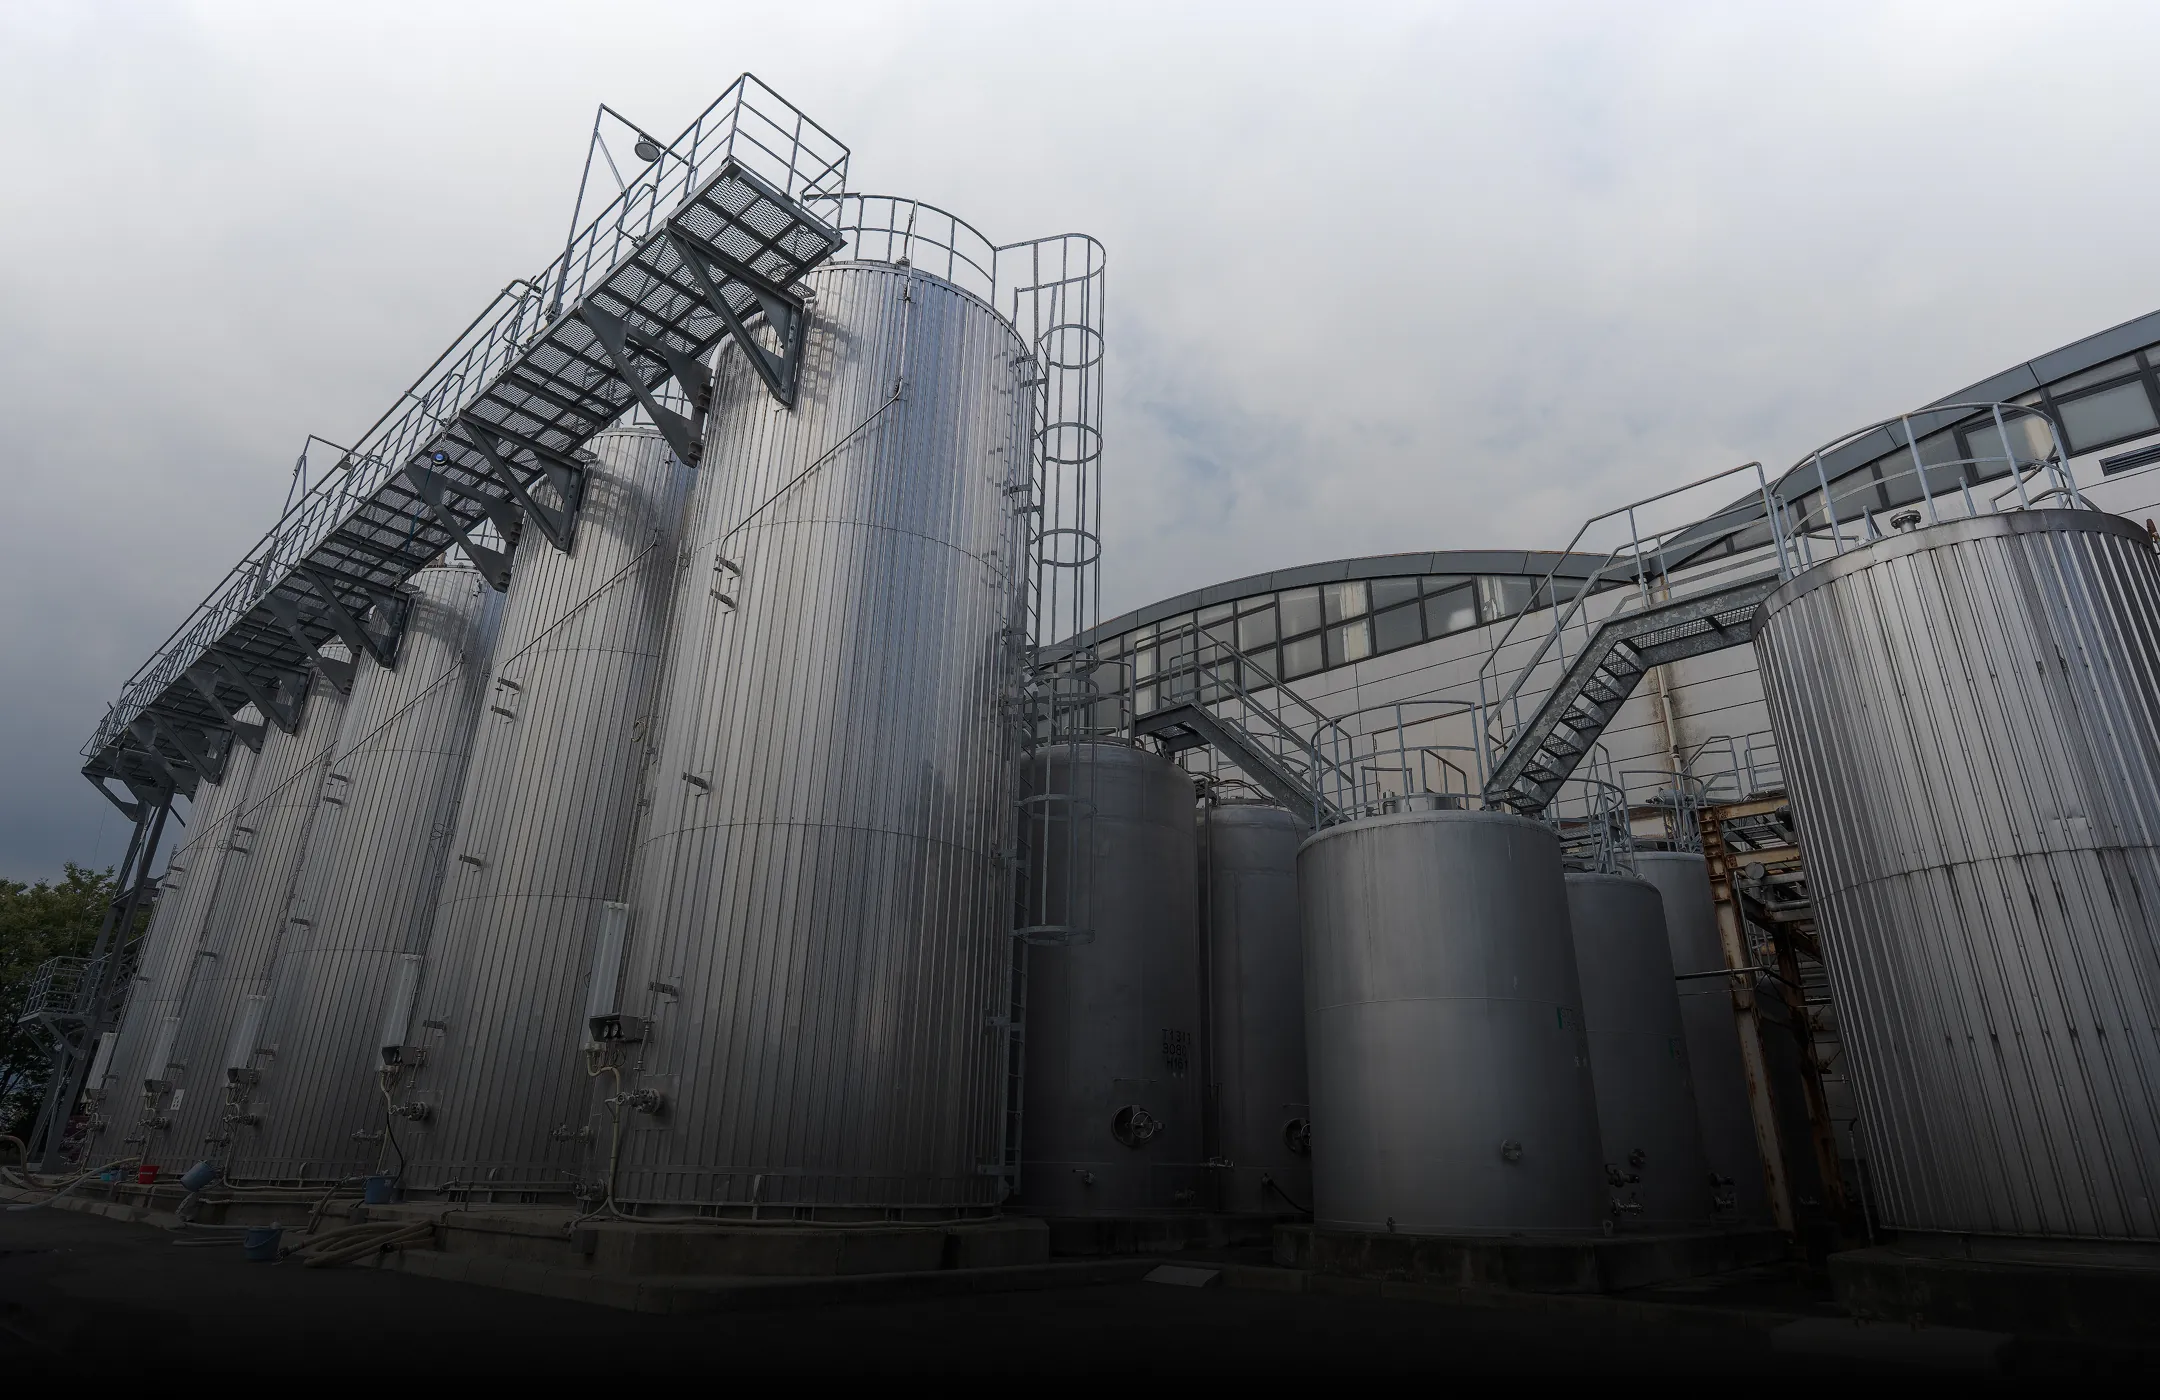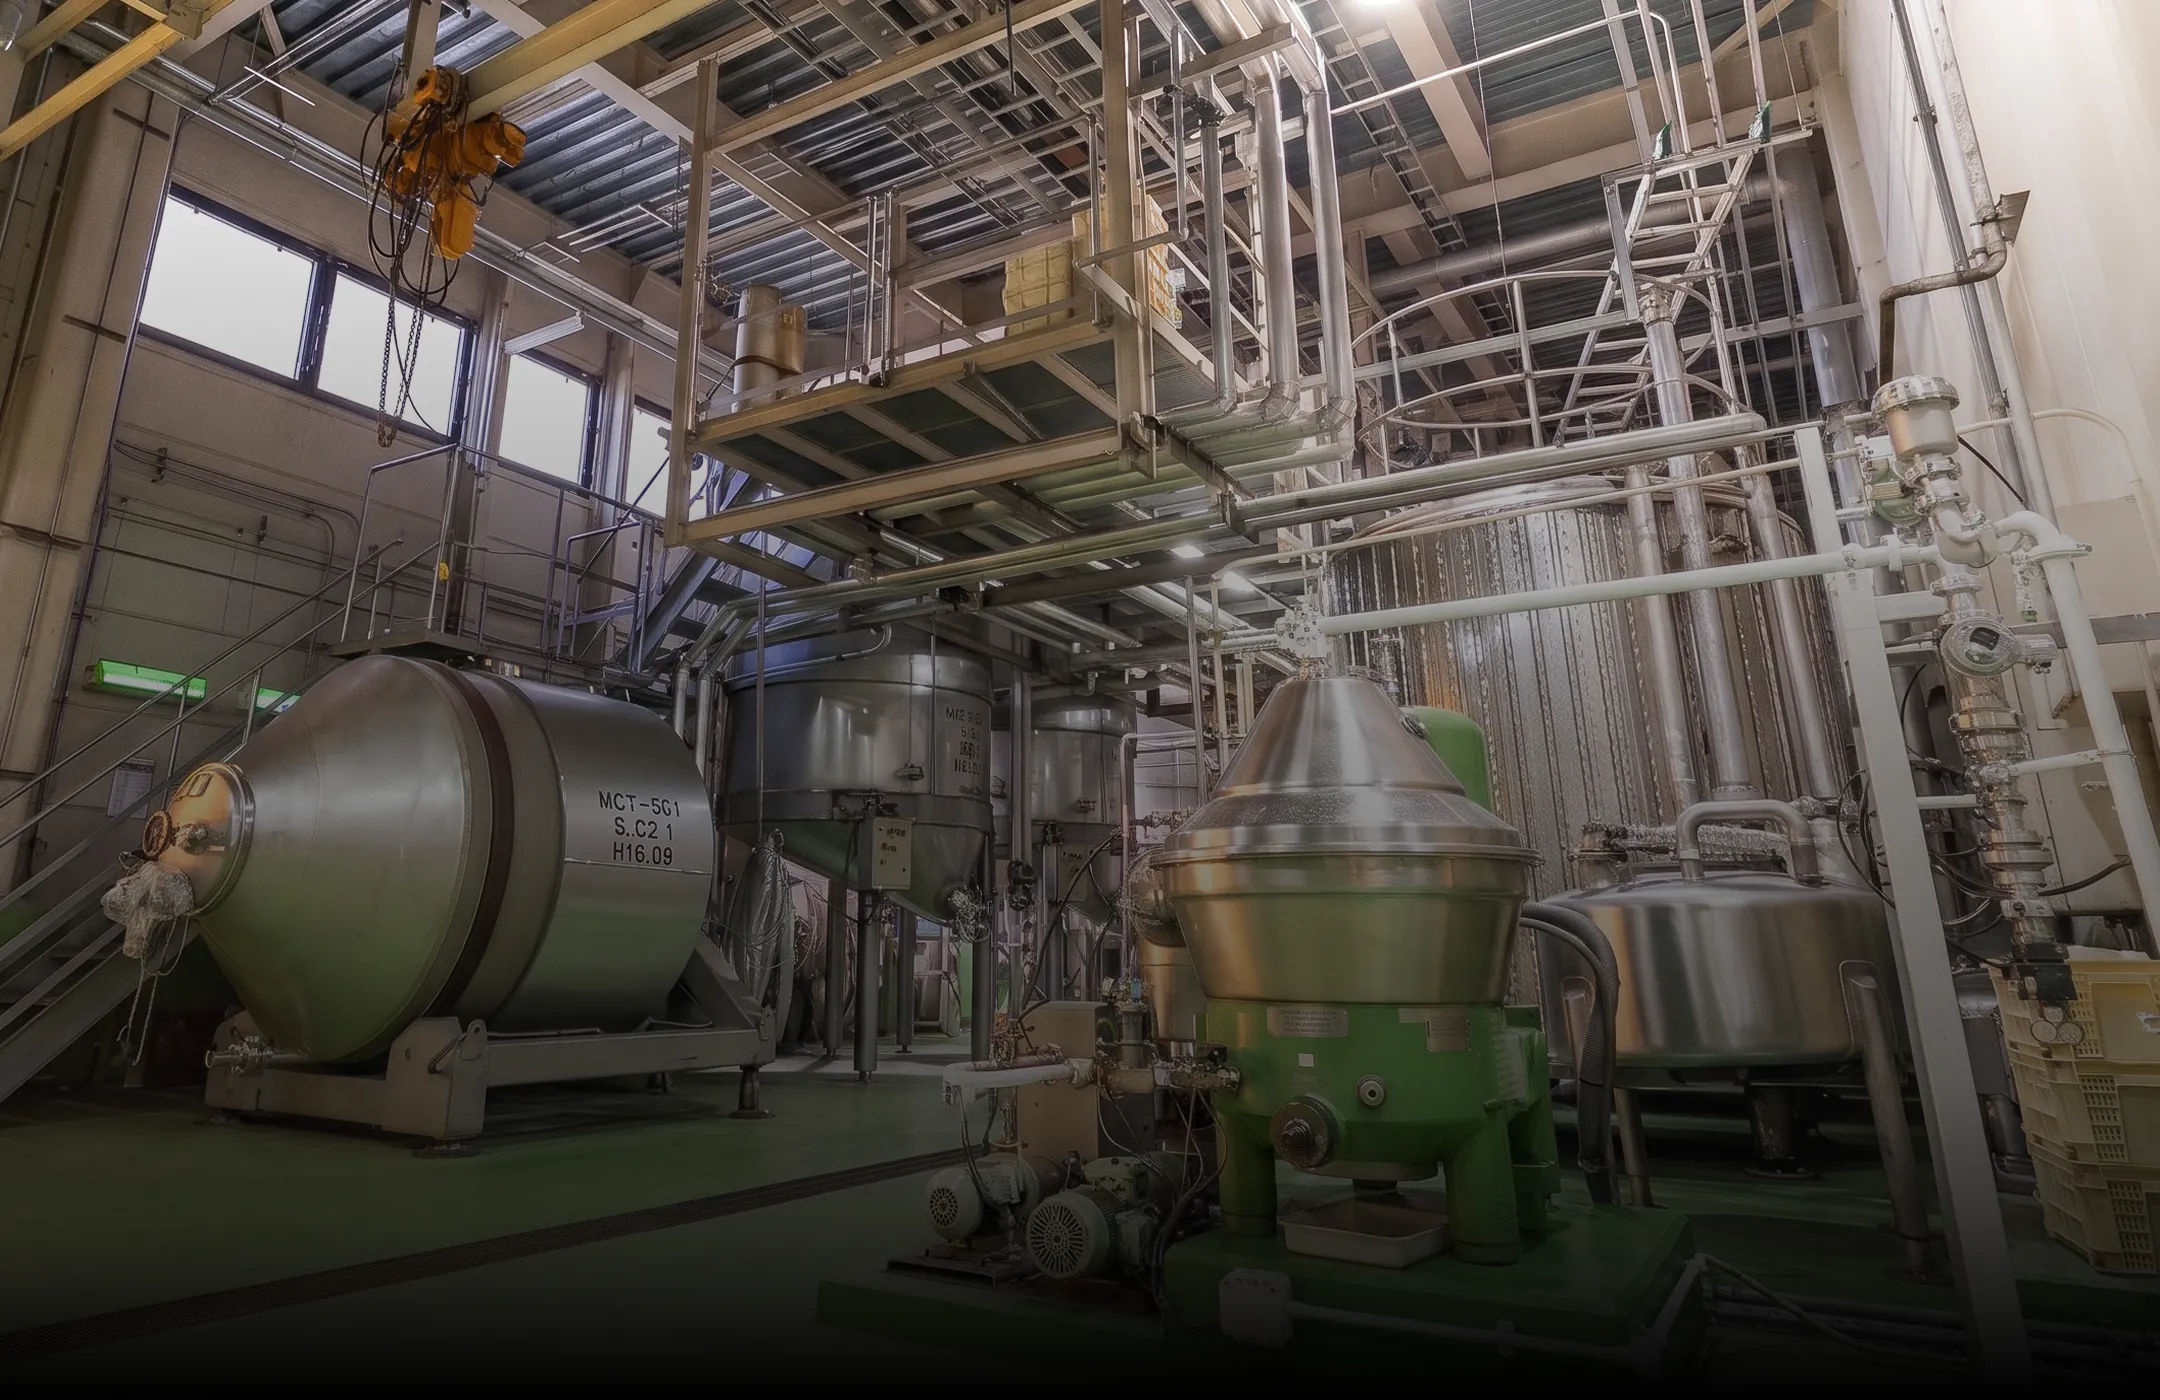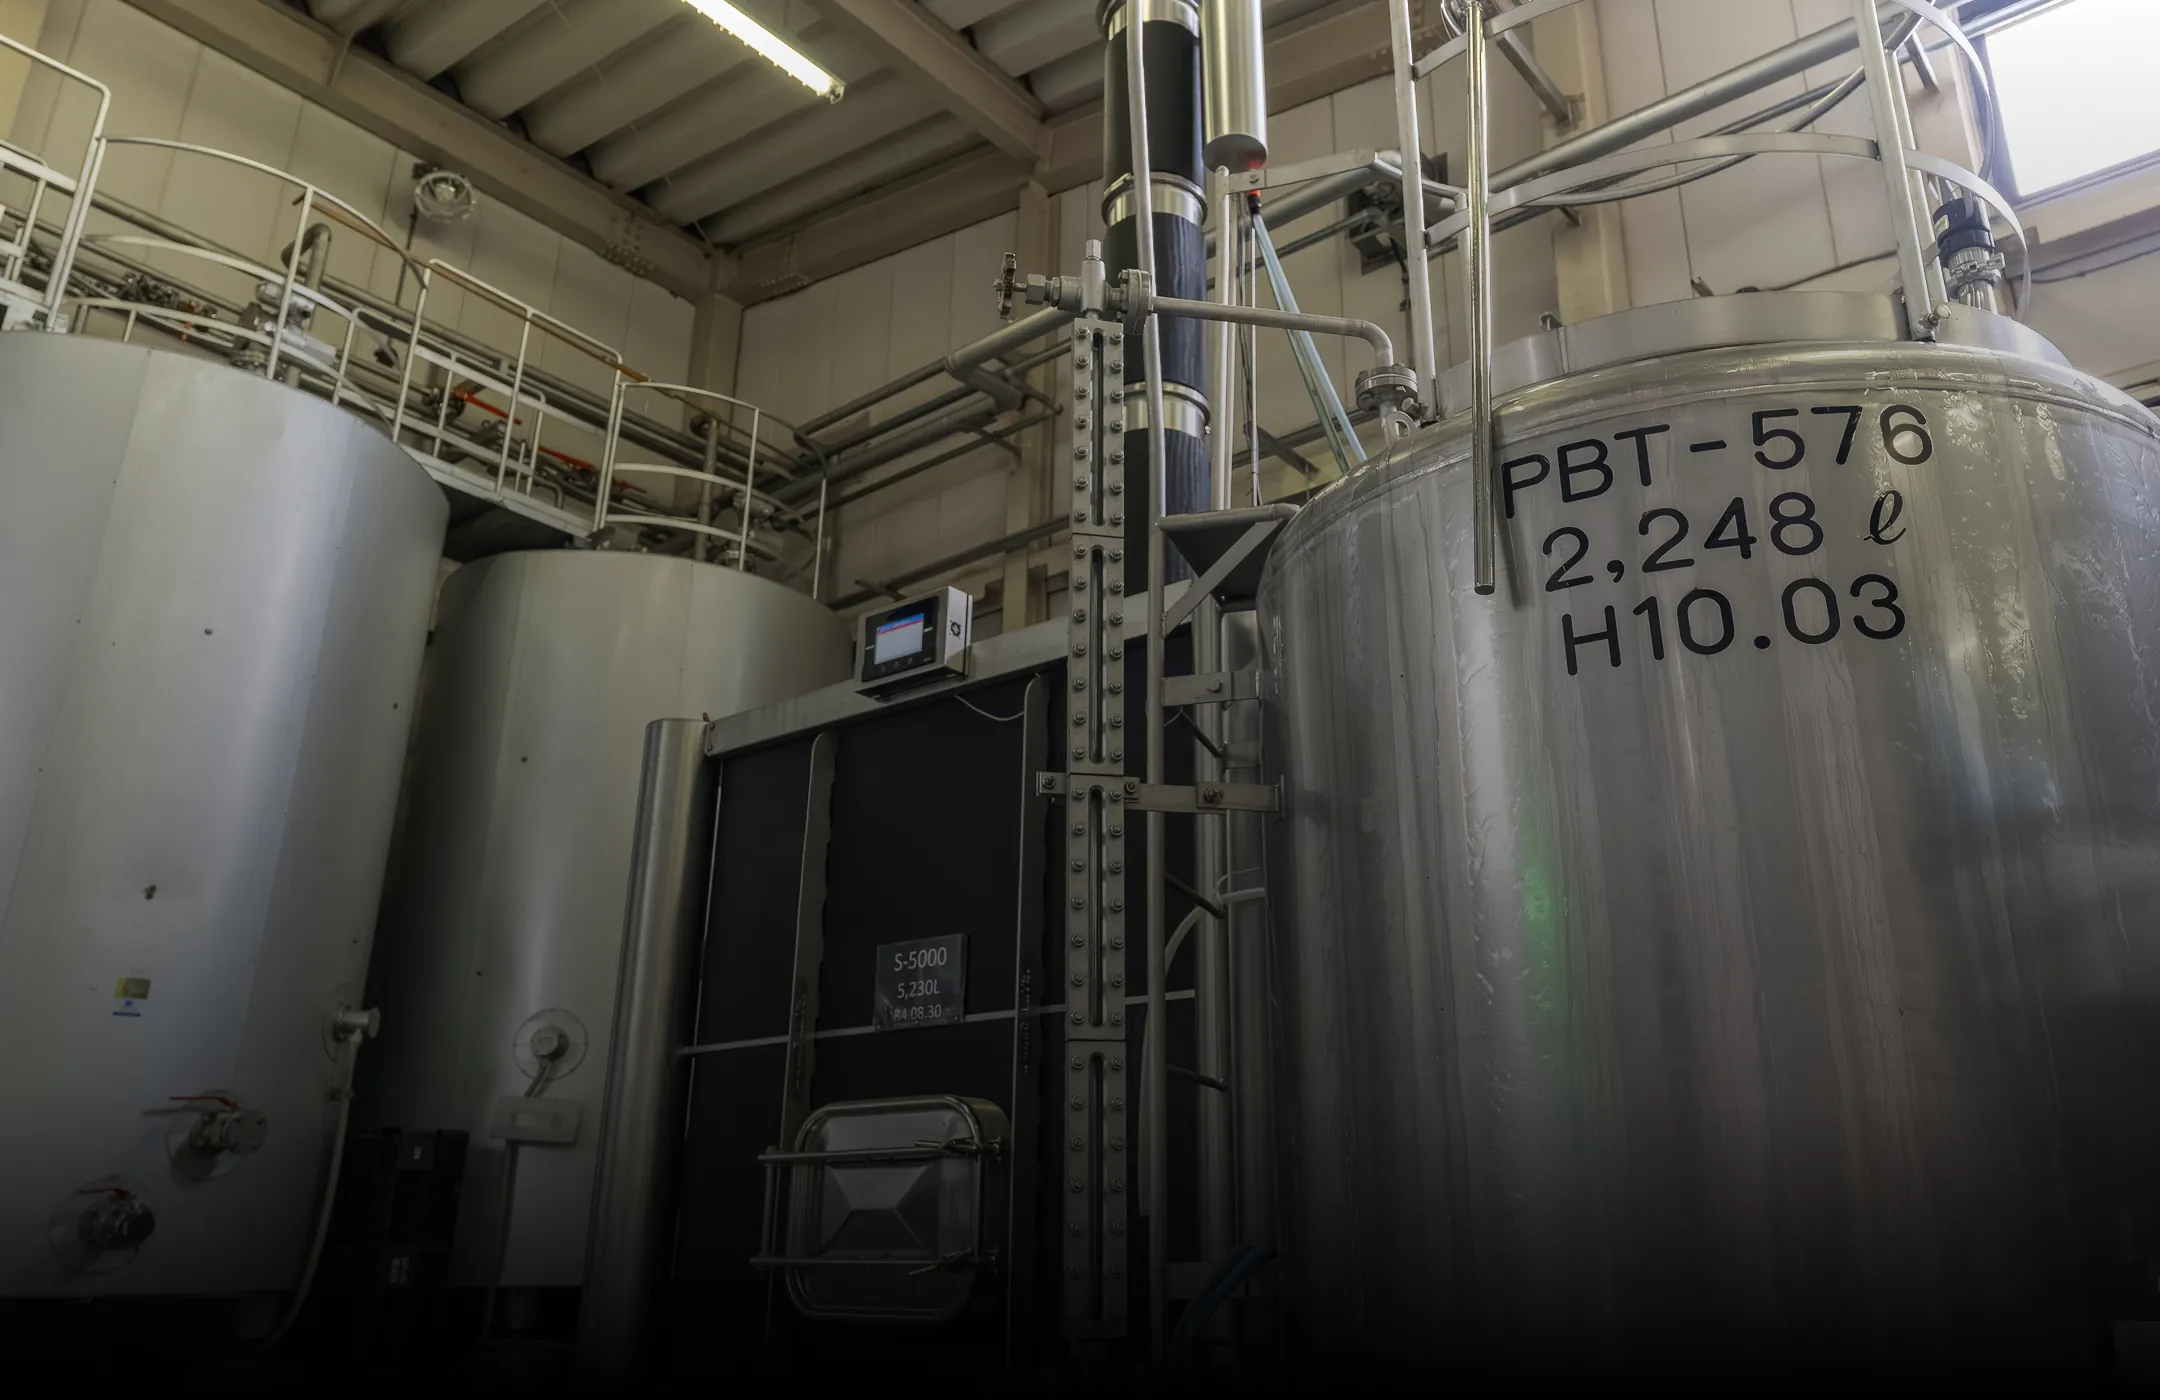
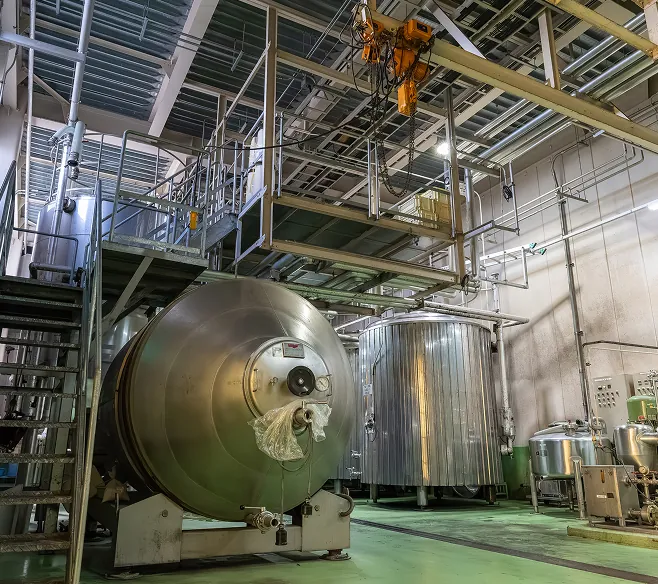
01 自社蒸留
麦芽 → 粉砕 → 糖化 → 麦汁ろ過 → 発酵 → 1次蒸留 → 2次蒸留。麦芽から2回の蒸留までを、笛吹蒸留所で一貫して行っています。
WHISKY
原酒の魅力を、
丁寧に引き出す。
原酒ごとの個性を見極めながら、ブレンド・充填を実施。
長年培った酒類の知見と品質管理体制を活かし、
安定した品質づくりを追求しています。
MASTERY IN BLENDING AND MATURATION
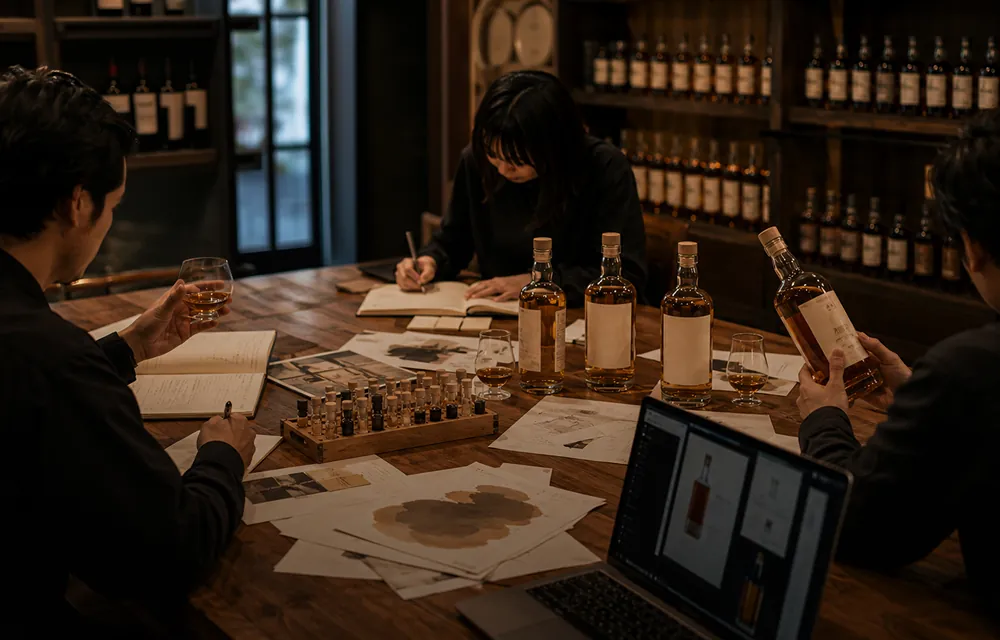
世界各国から調達した豊富な原酒に加え、笛吹蒸留所での自社蒸留にも対応。オーク樽・ミズナラ樽などでの樽貯蔵により、商品に合わせた原酒をご用意します。長年培ったブレンド力と、安定した量産を支える処理能力で、お客様のブランドづくりを支えています。
原酒と技術が支える
5つの強み
MANUFACTURING FLOW
企画から製造、商品化まで一貫して。
自社蒸留・原酒の受け入れからブレンド・ろ過まで、一貫した品質管理体制で製造しています。
01 自社蒸留
麦芽 → 粉砕 → 糖化 → 麦汁ろ過 → 発酵 → 1次蒸留 → 2次蒸留。麦芽から2回の蒸留までを、笛吹蒸留所で一貫して行っています。
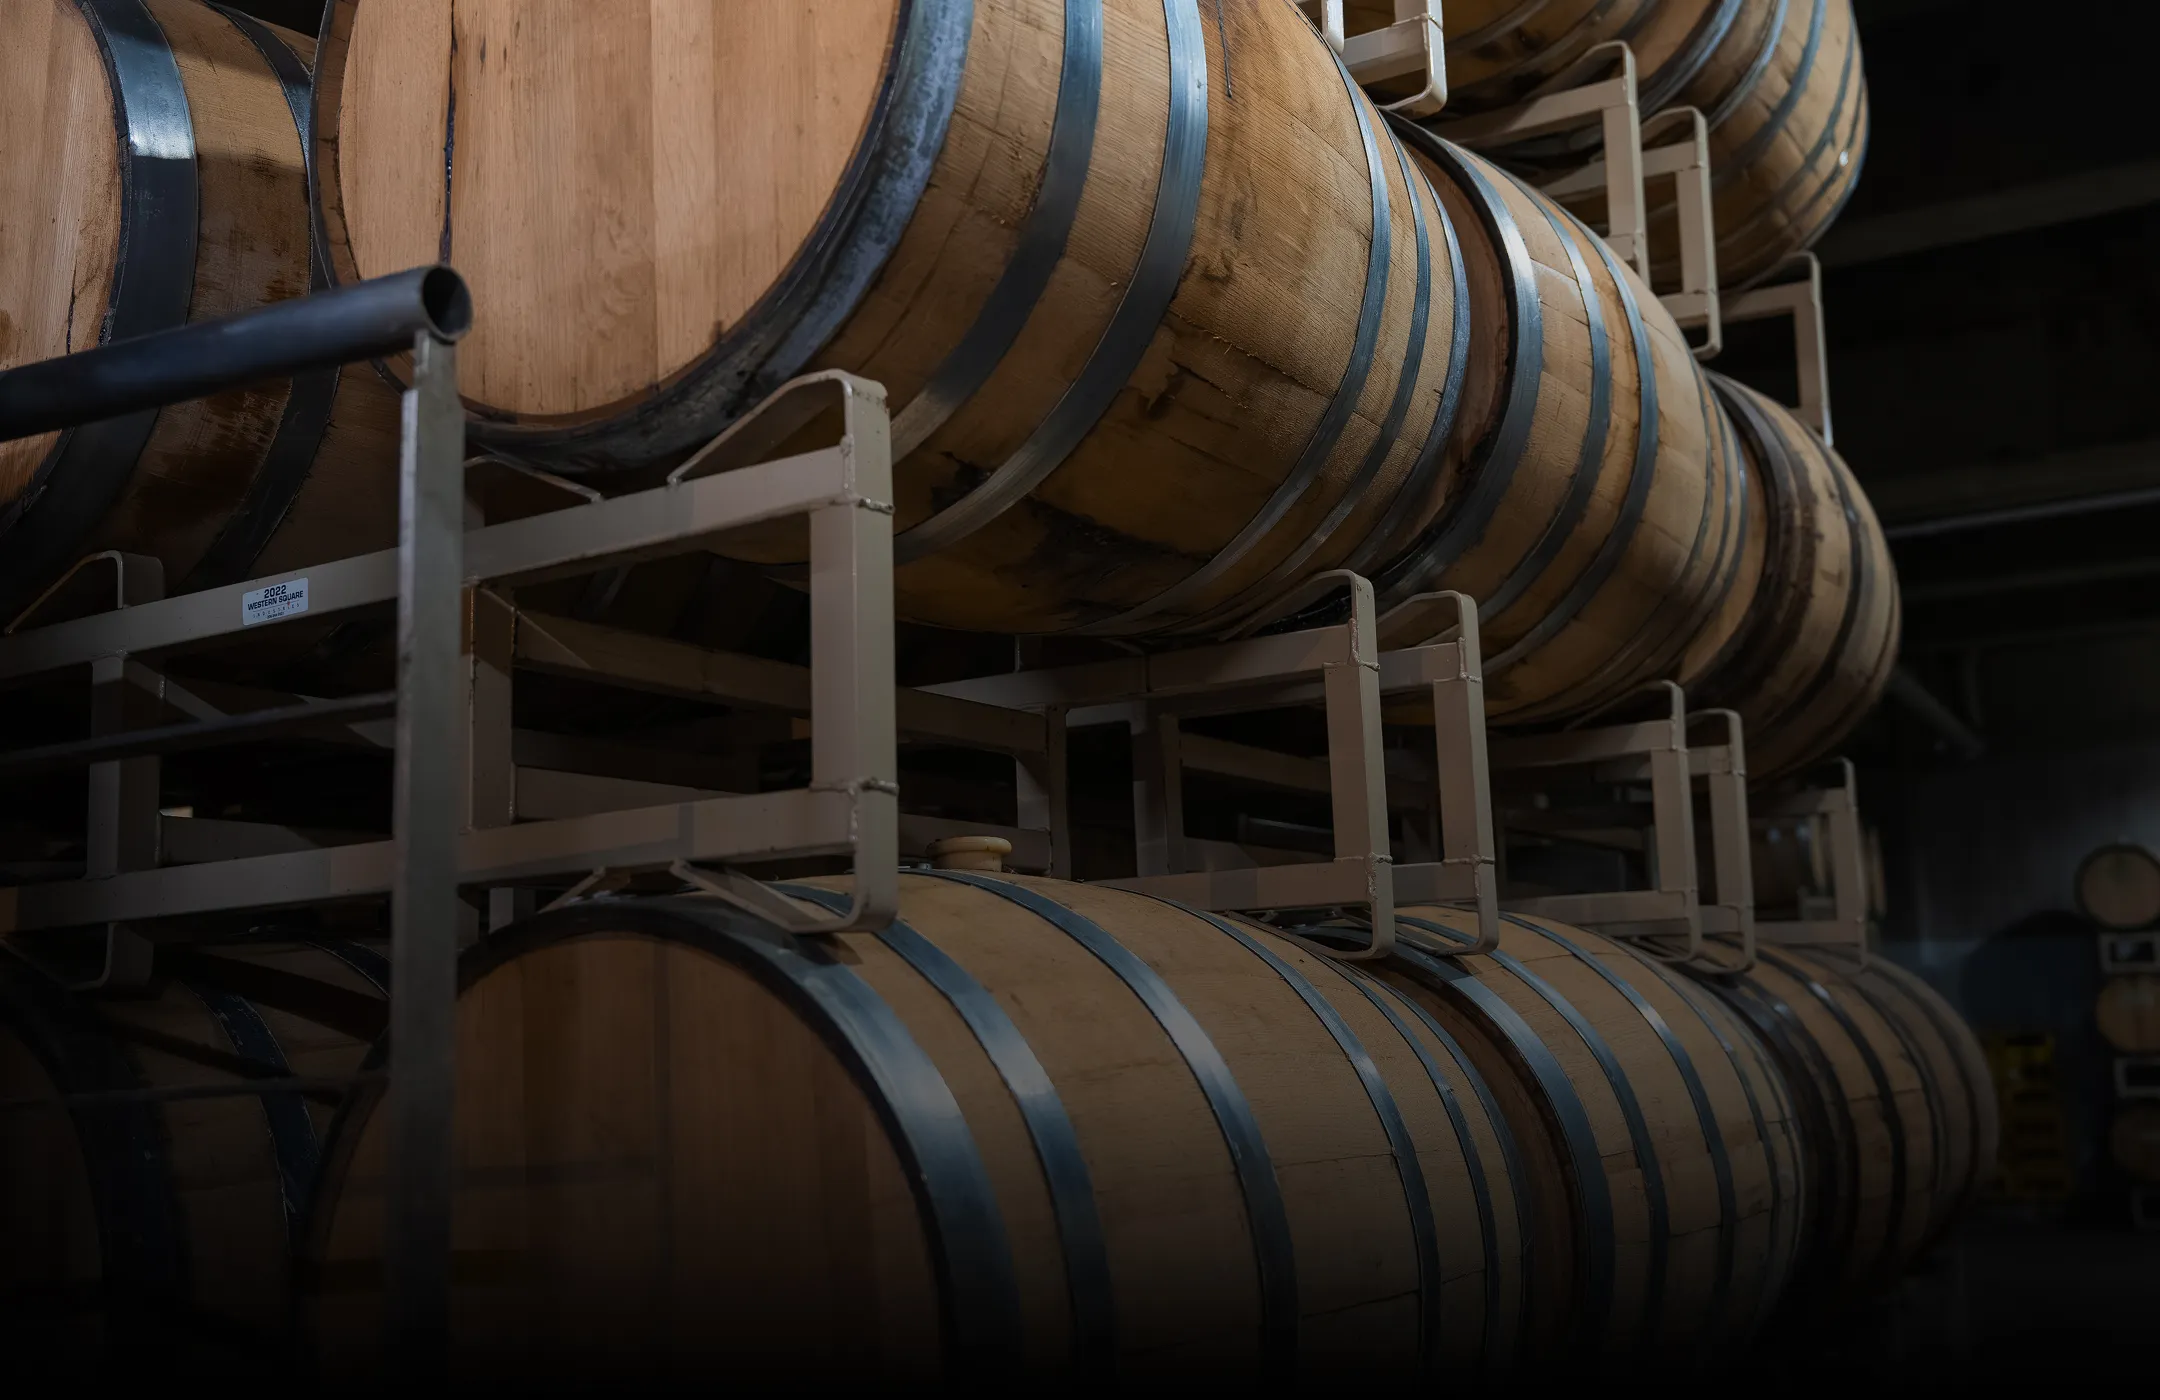
02 樽貯蔵
オーク樽やミズナラ樽など、多様な樽で原酒を熟成。樽ごとの熟成状態を定期的にチェックしています。
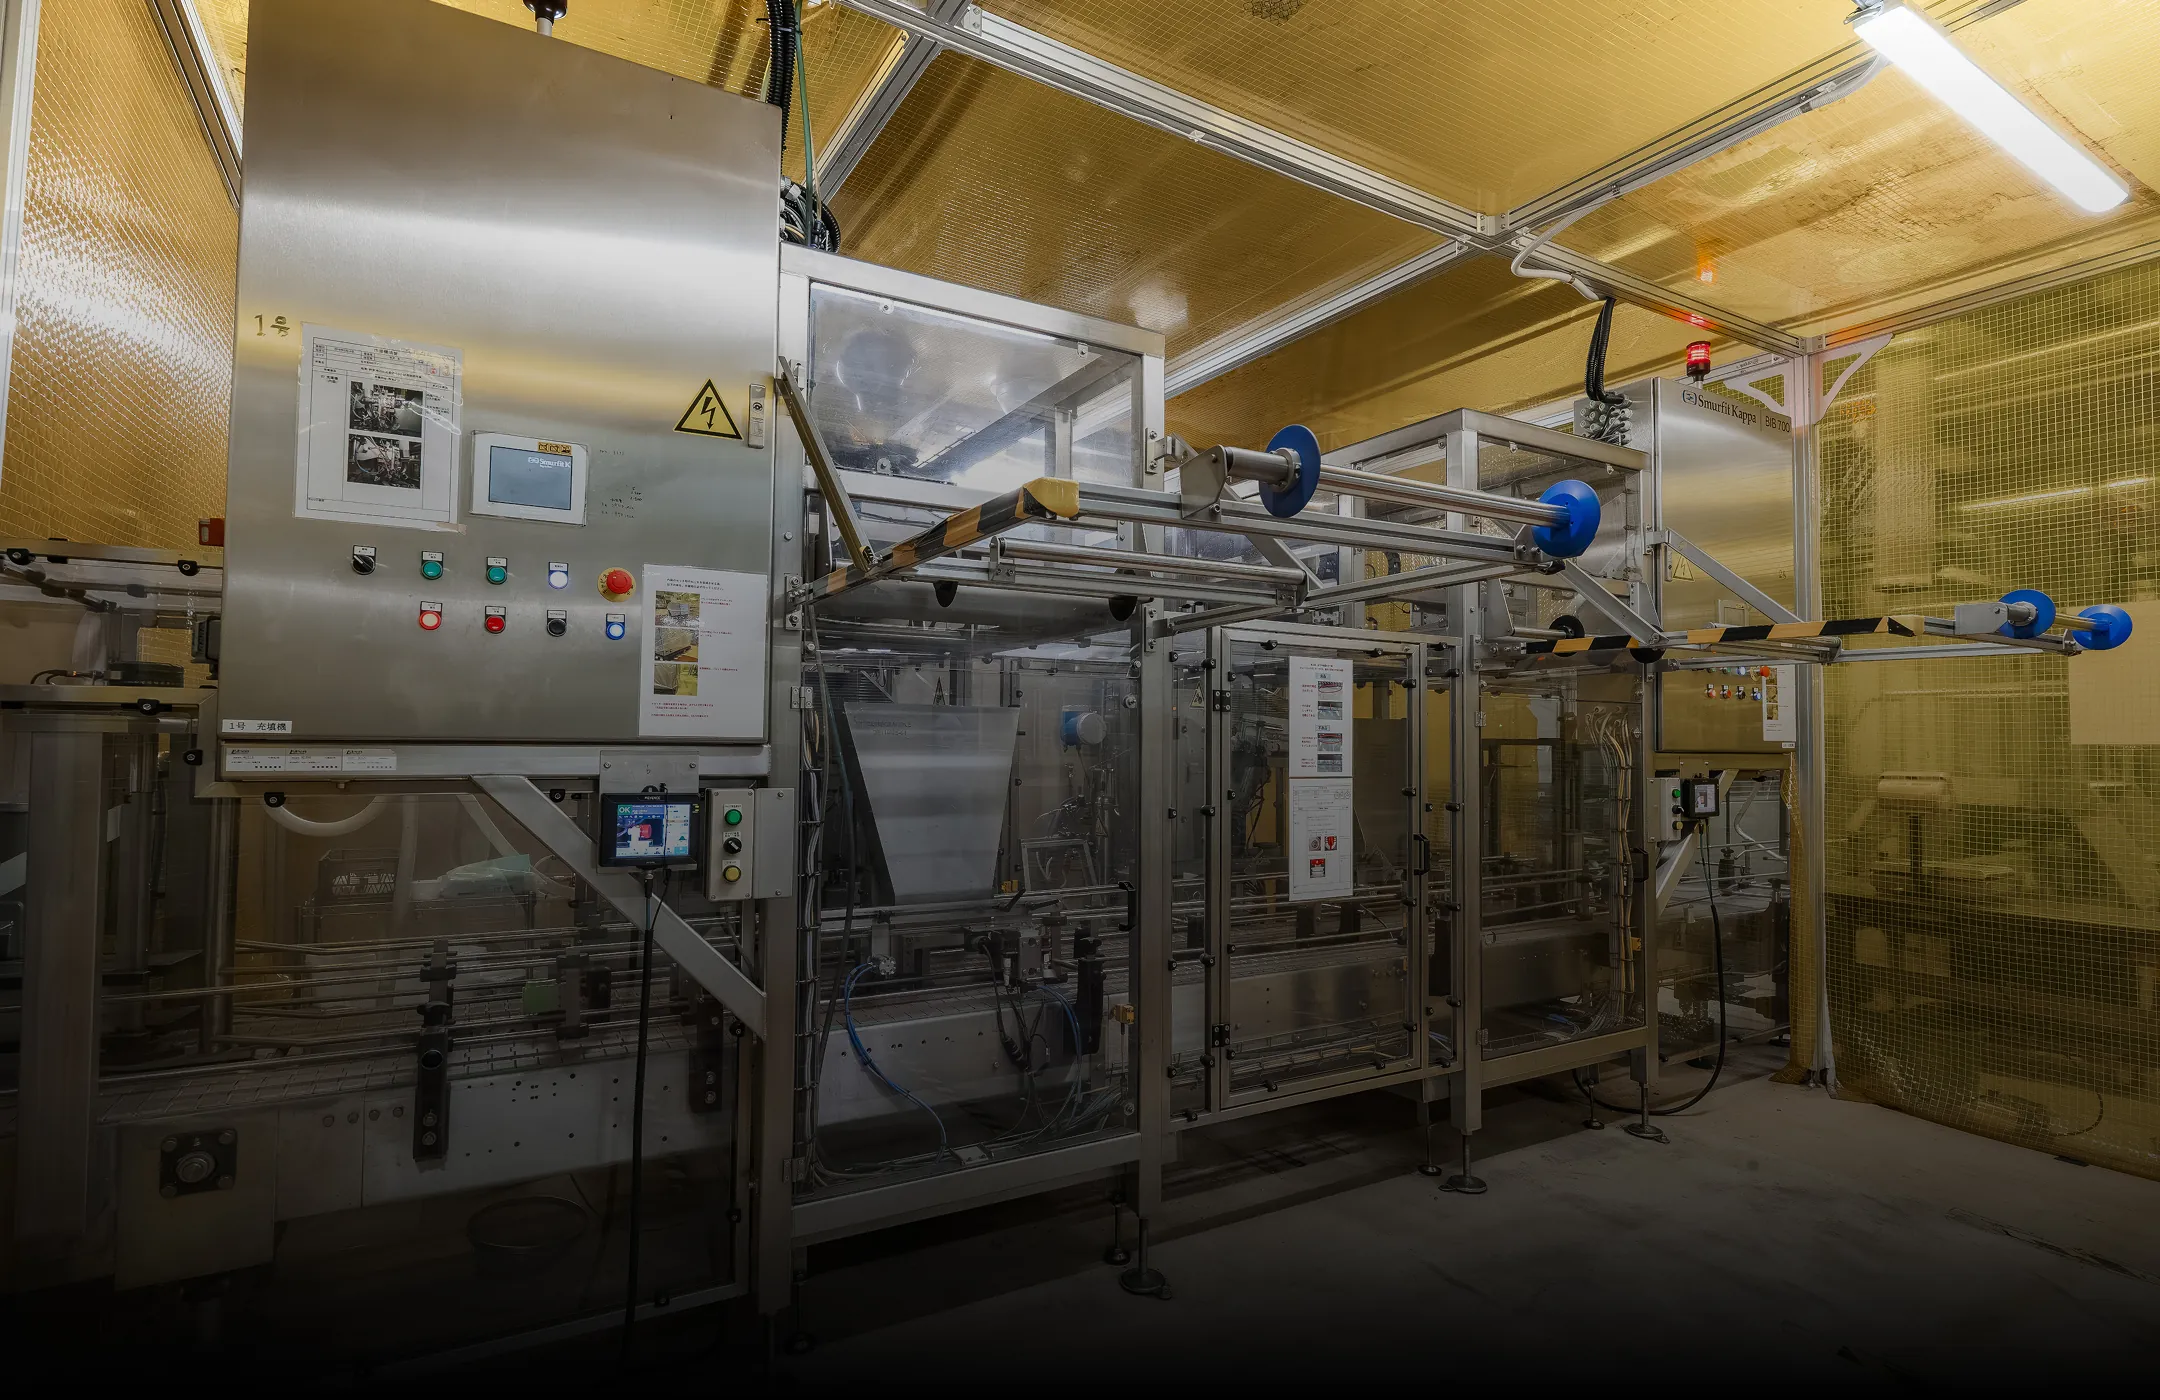
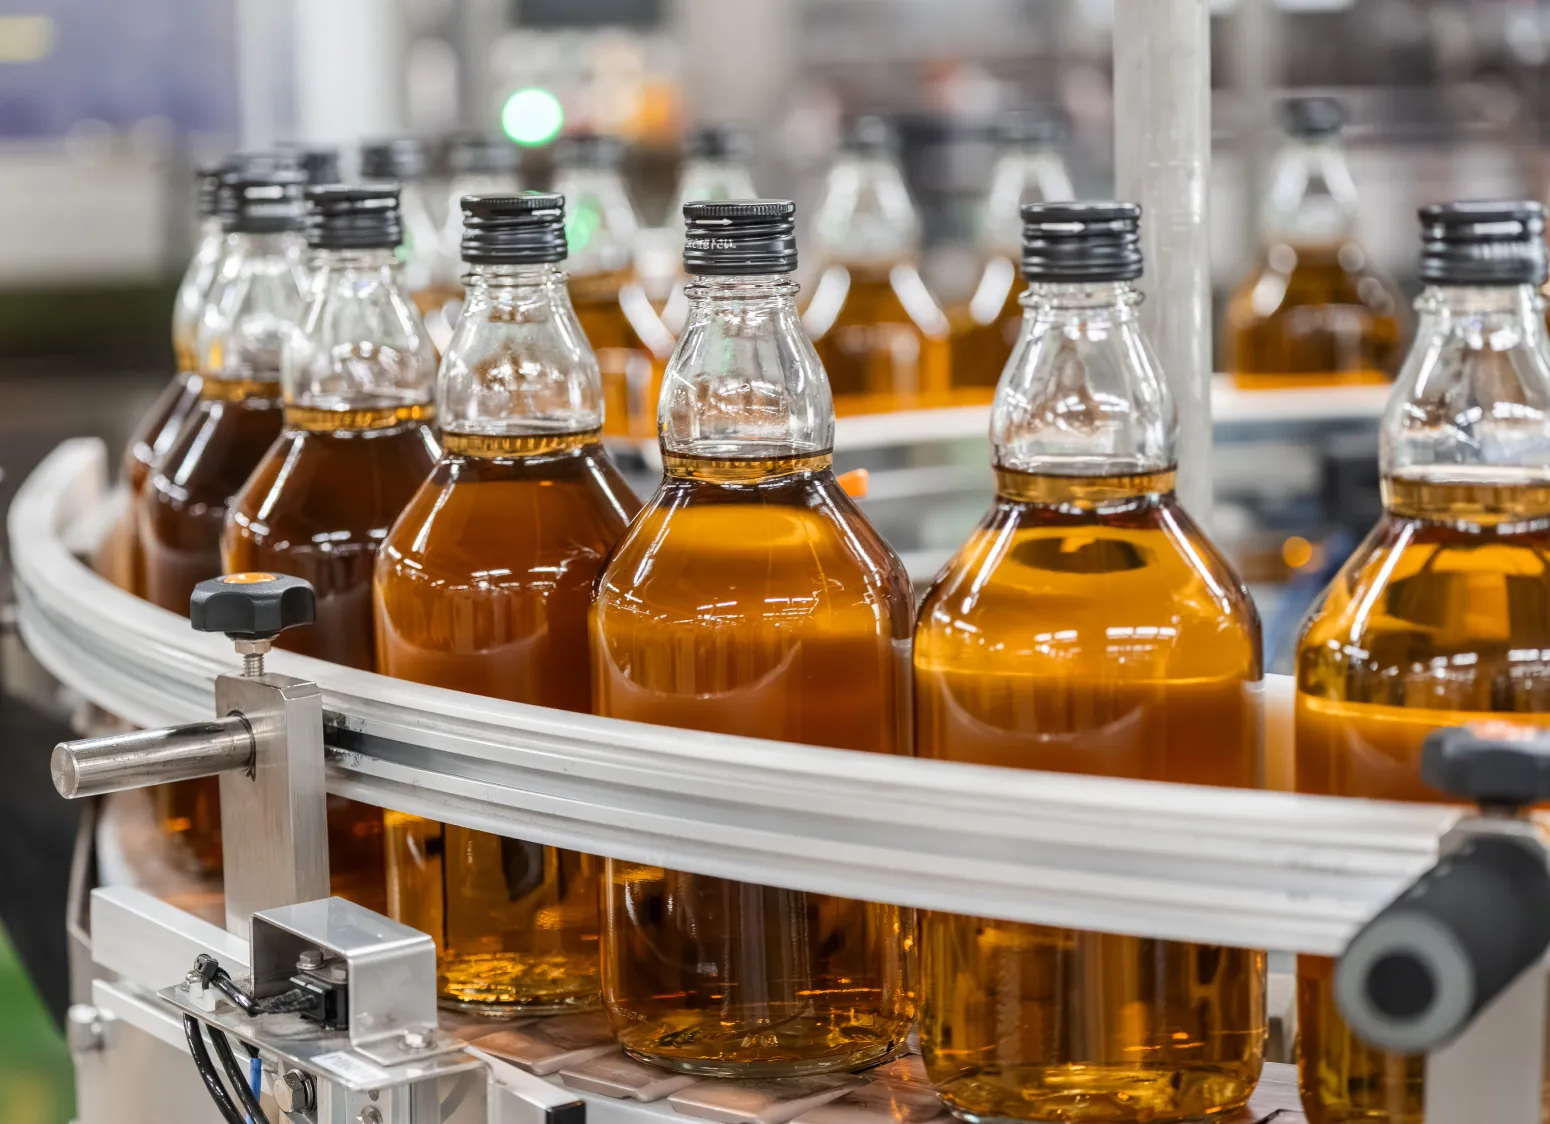
03 充填
瓶洗浄・充填・キャッピングを一貫して行う製造ラインです。瓶・PET・BIB・紙パックなど、多様な容器・容量に対応します。
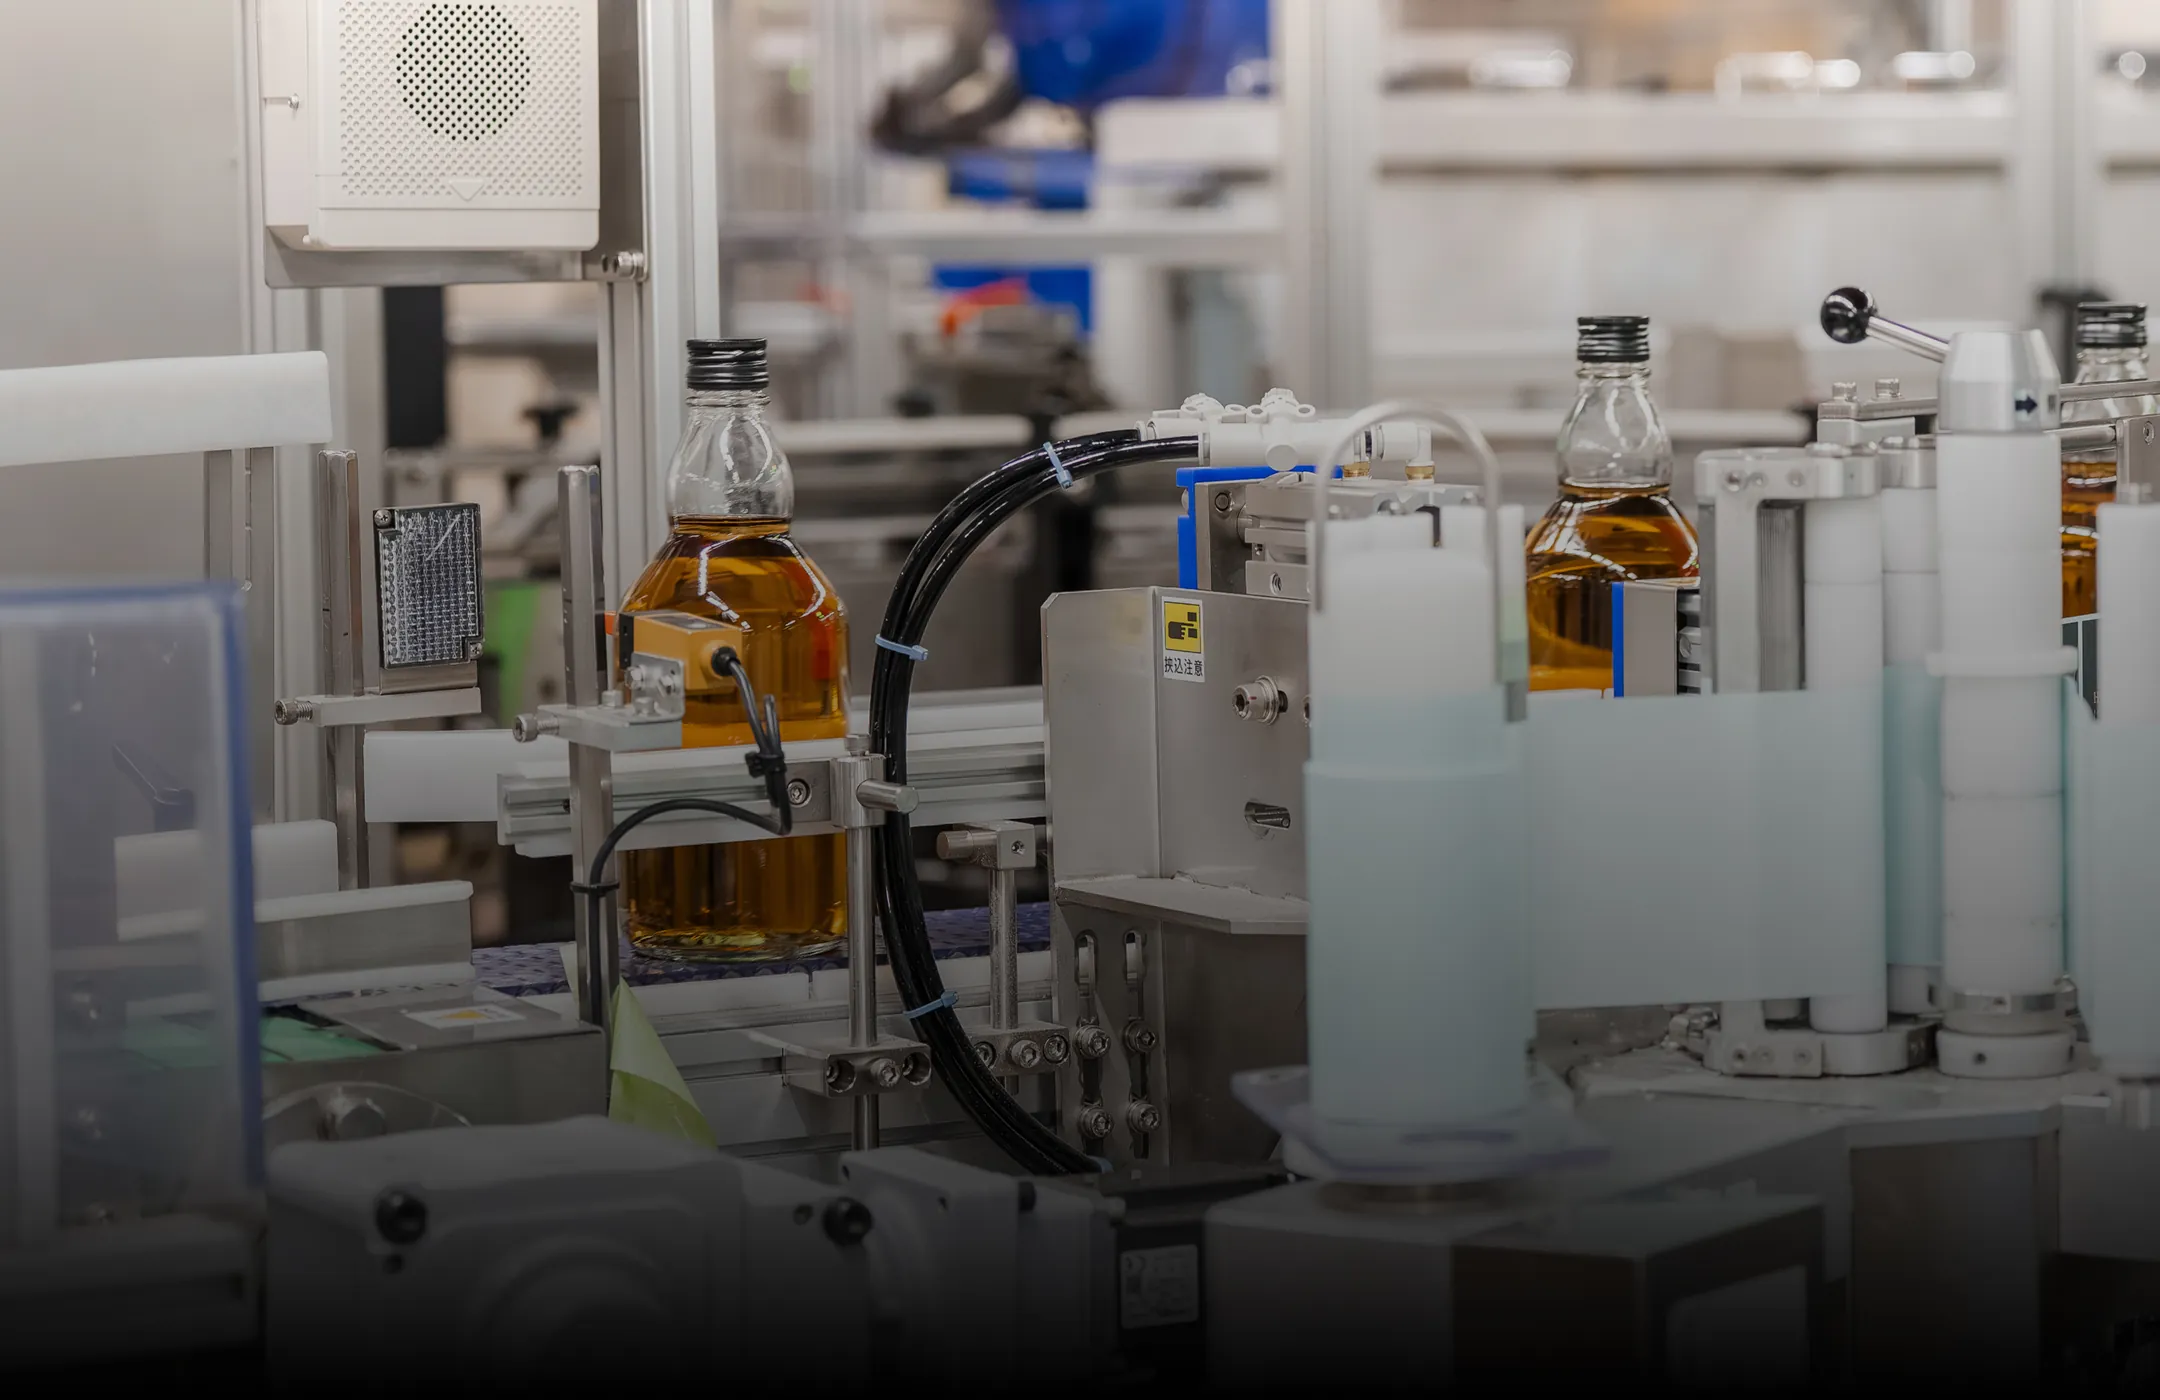
04 ラベリング
3種類のラベリング設備を備え、ボトル形状や商品仕様に合わせた貼付が可能です。多品種の製品化を柔軟に支えます。
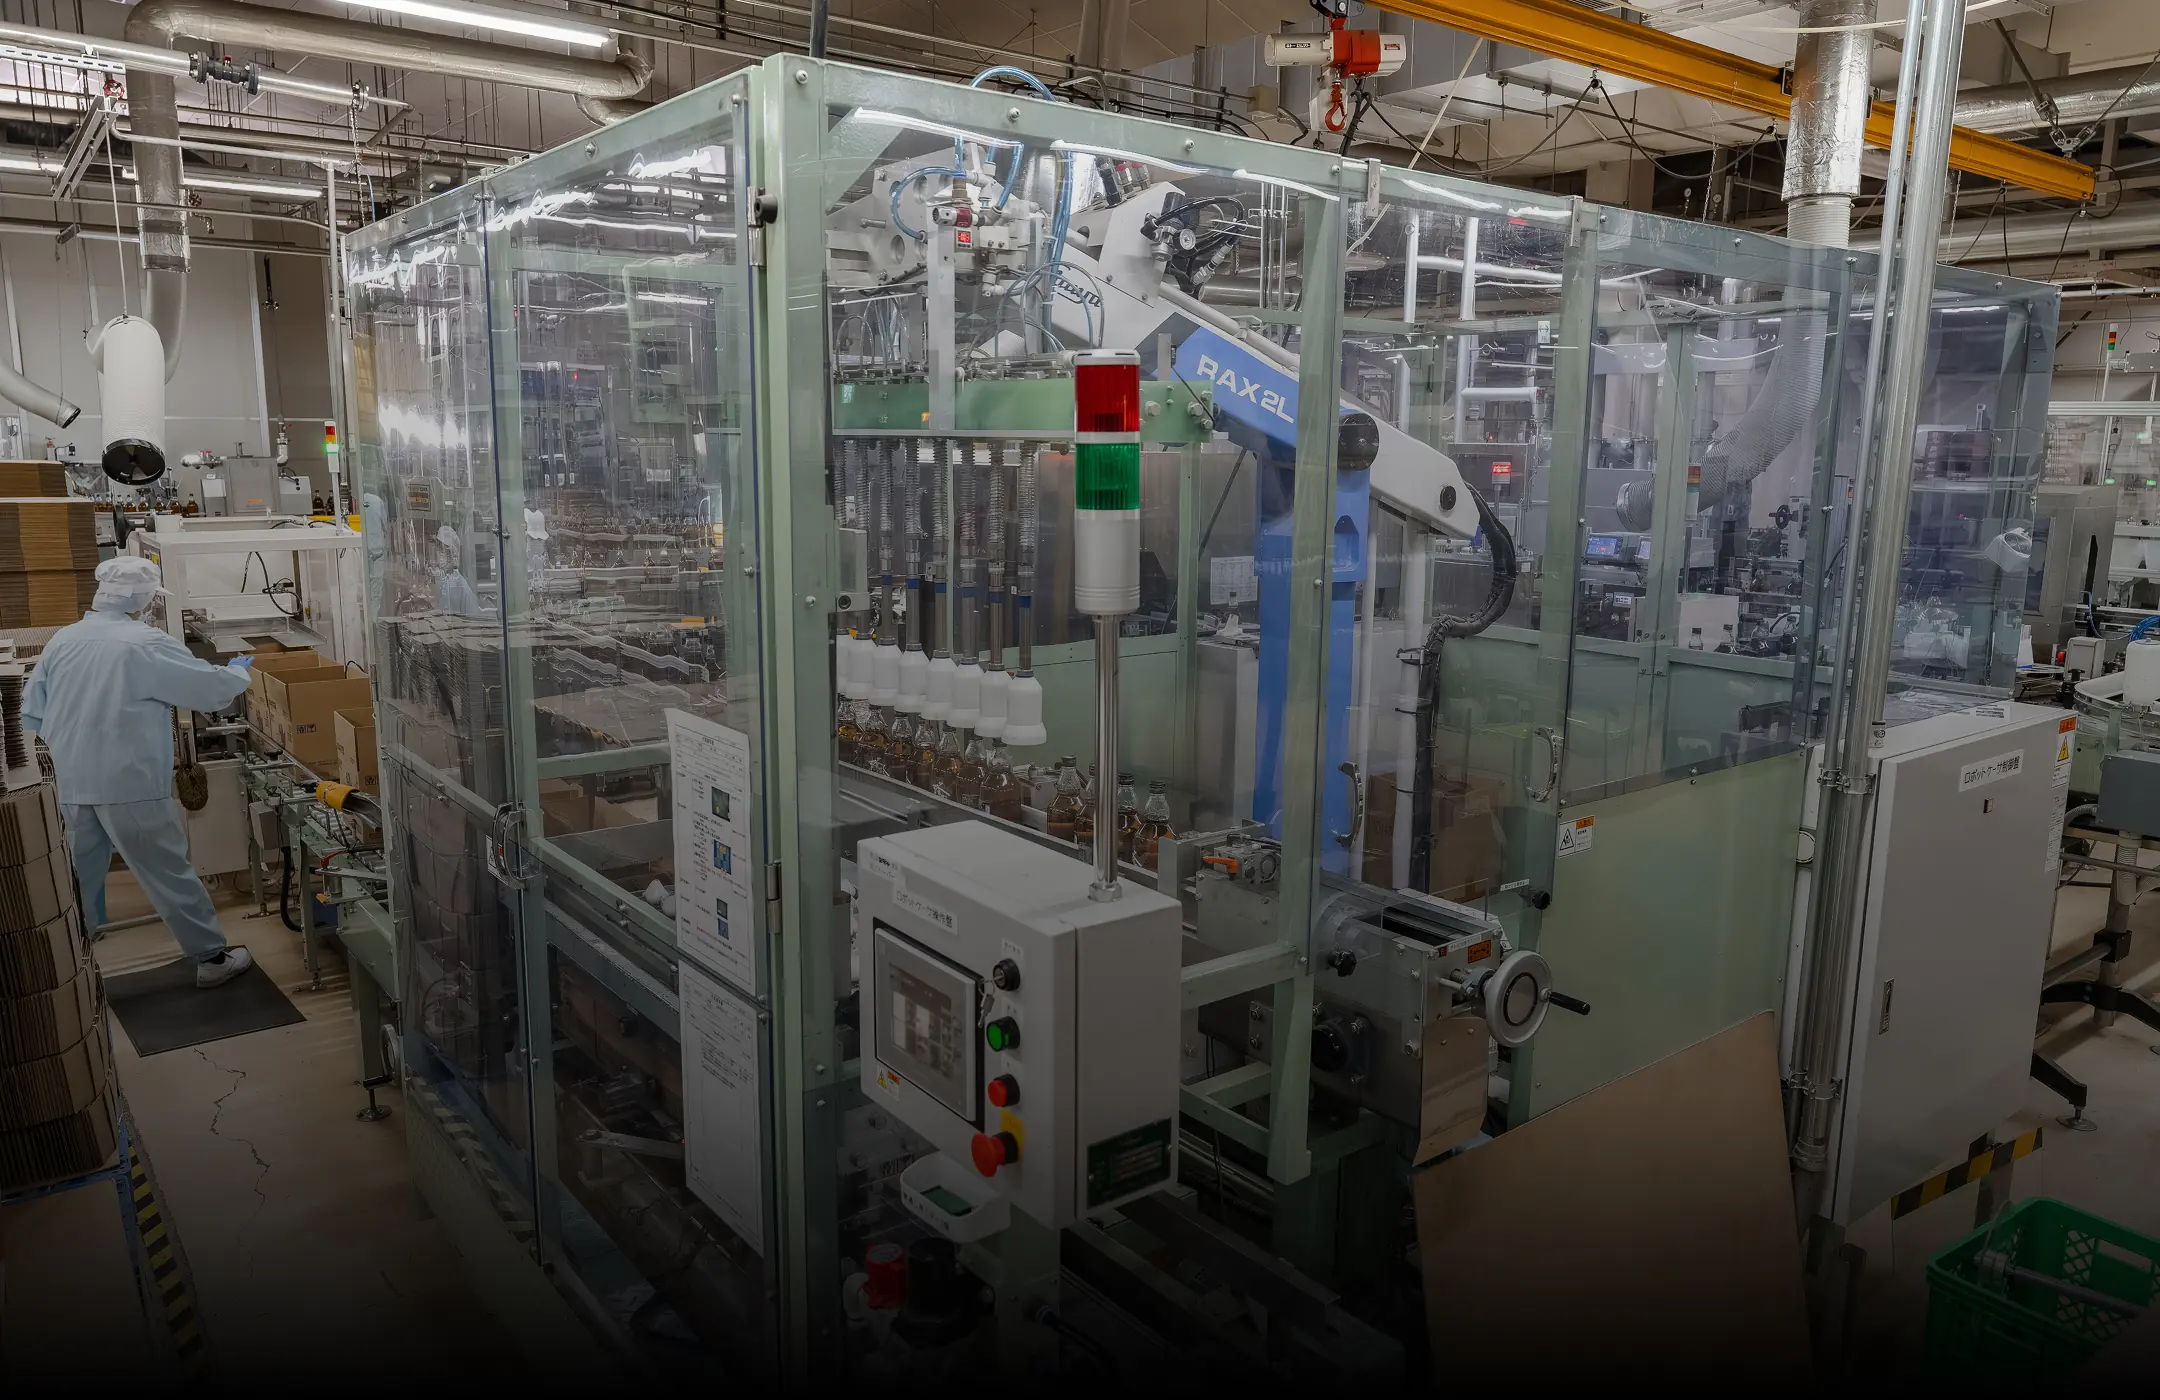
05 ケーサー
ラベリングを終えた製品を自動で箱詰めし、出荷できる状態へ仕上げます。安定した生産量の確保につながっています。
06 品質管理
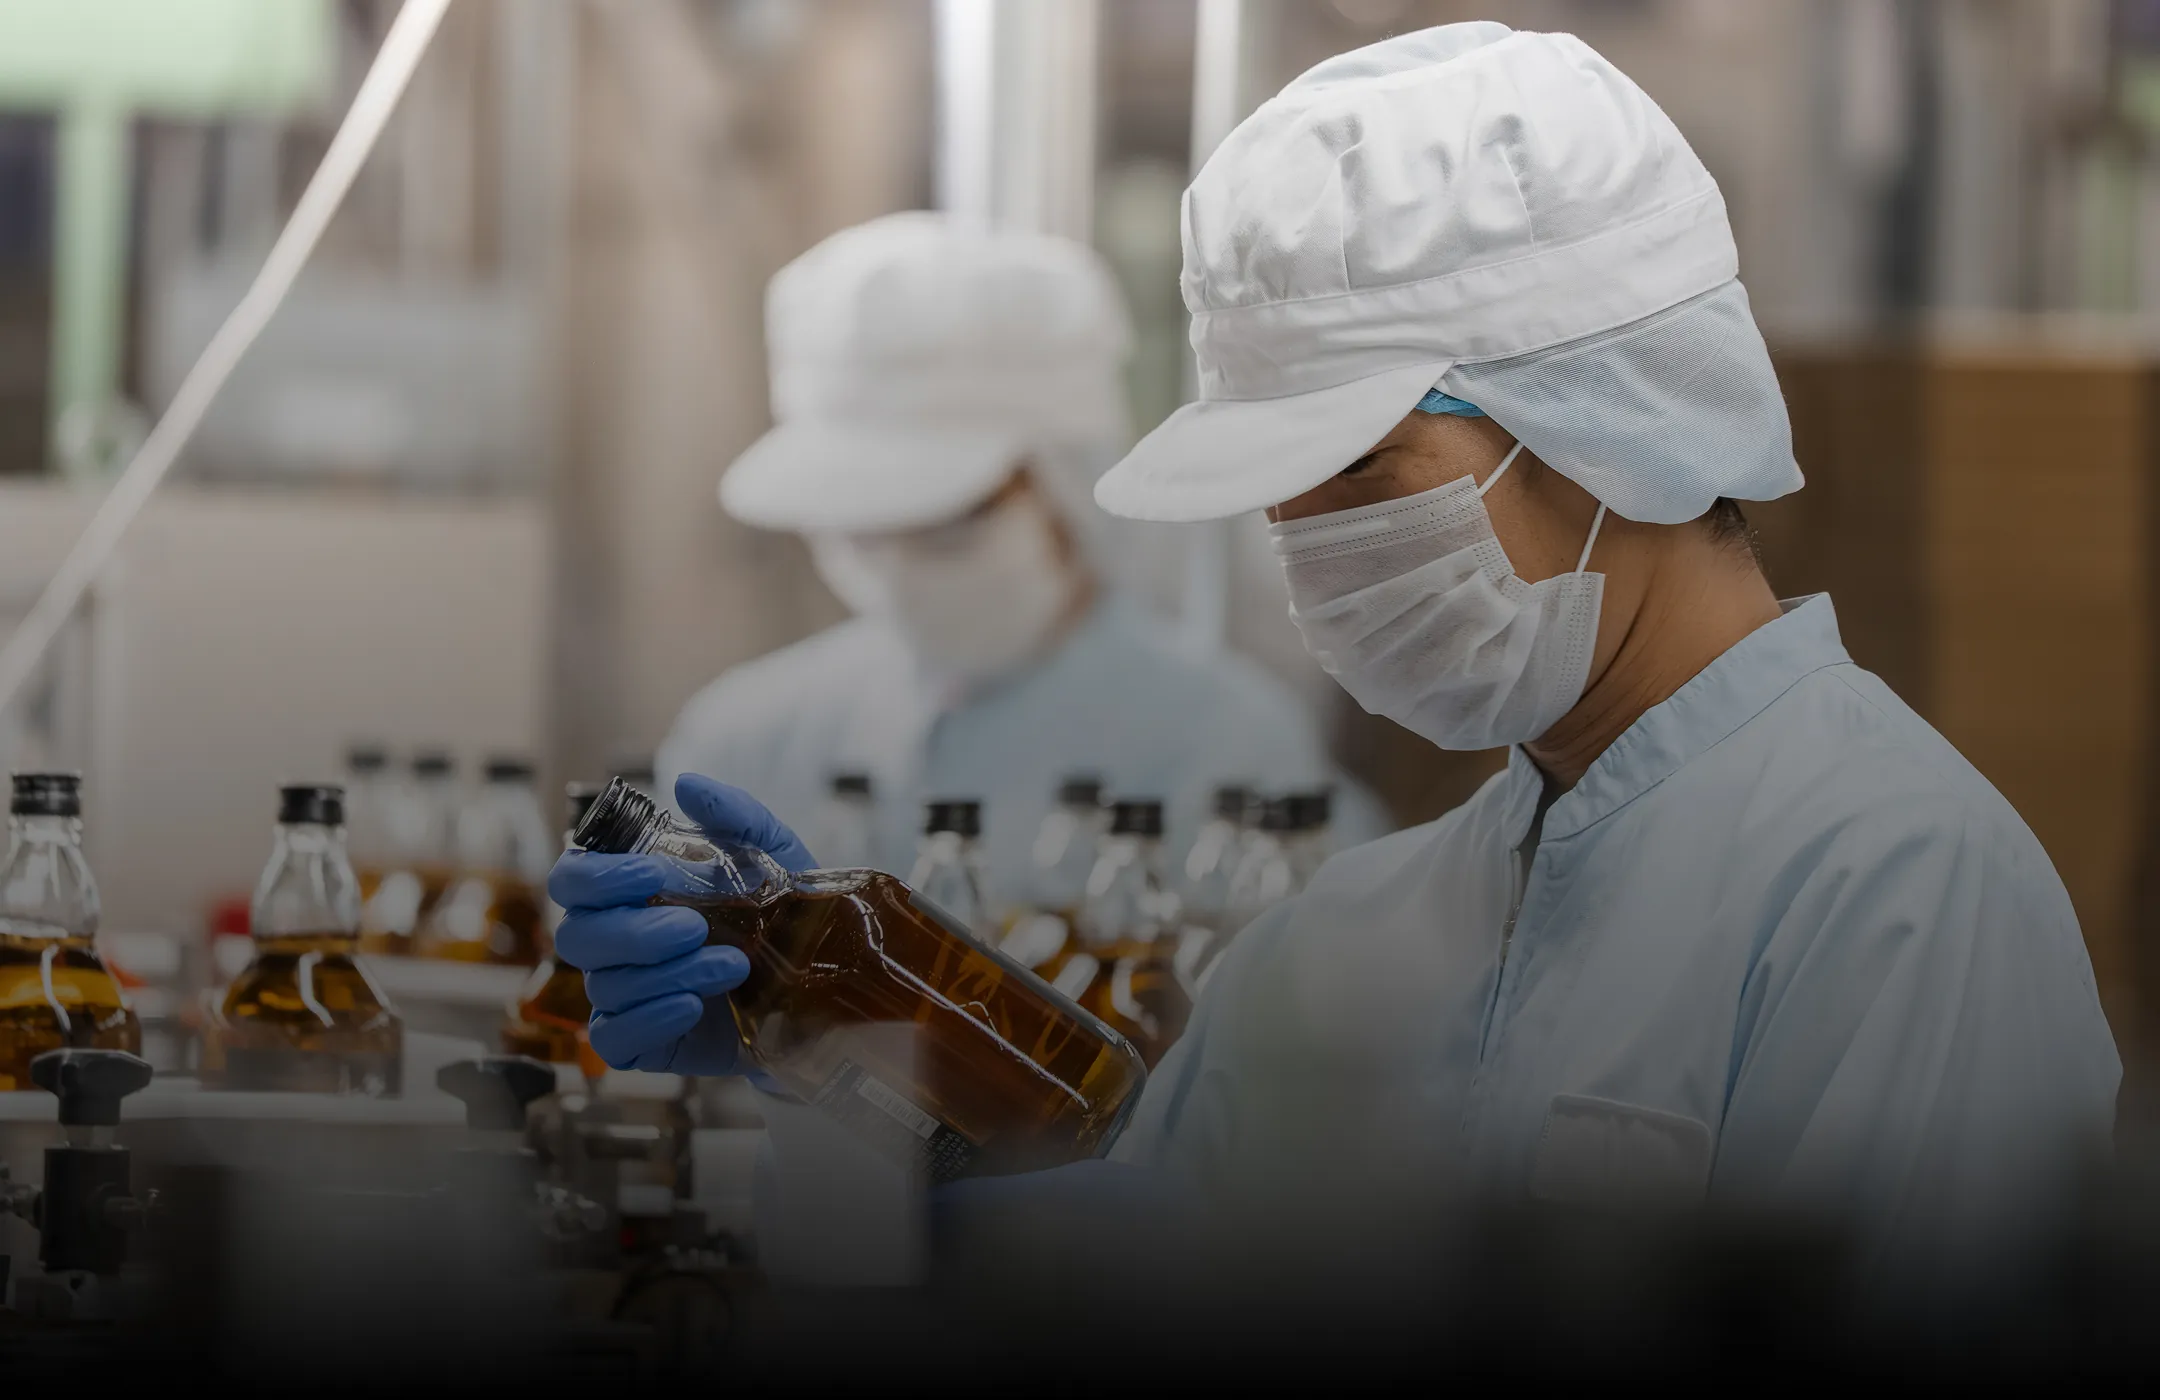
瓶ラインでは個別ナンバリングによるトレース管理を実施。キャッピング直後の画像検査・入り目検査で、不良を工程内で確実に検出します。
07 品質保証課による検査体制
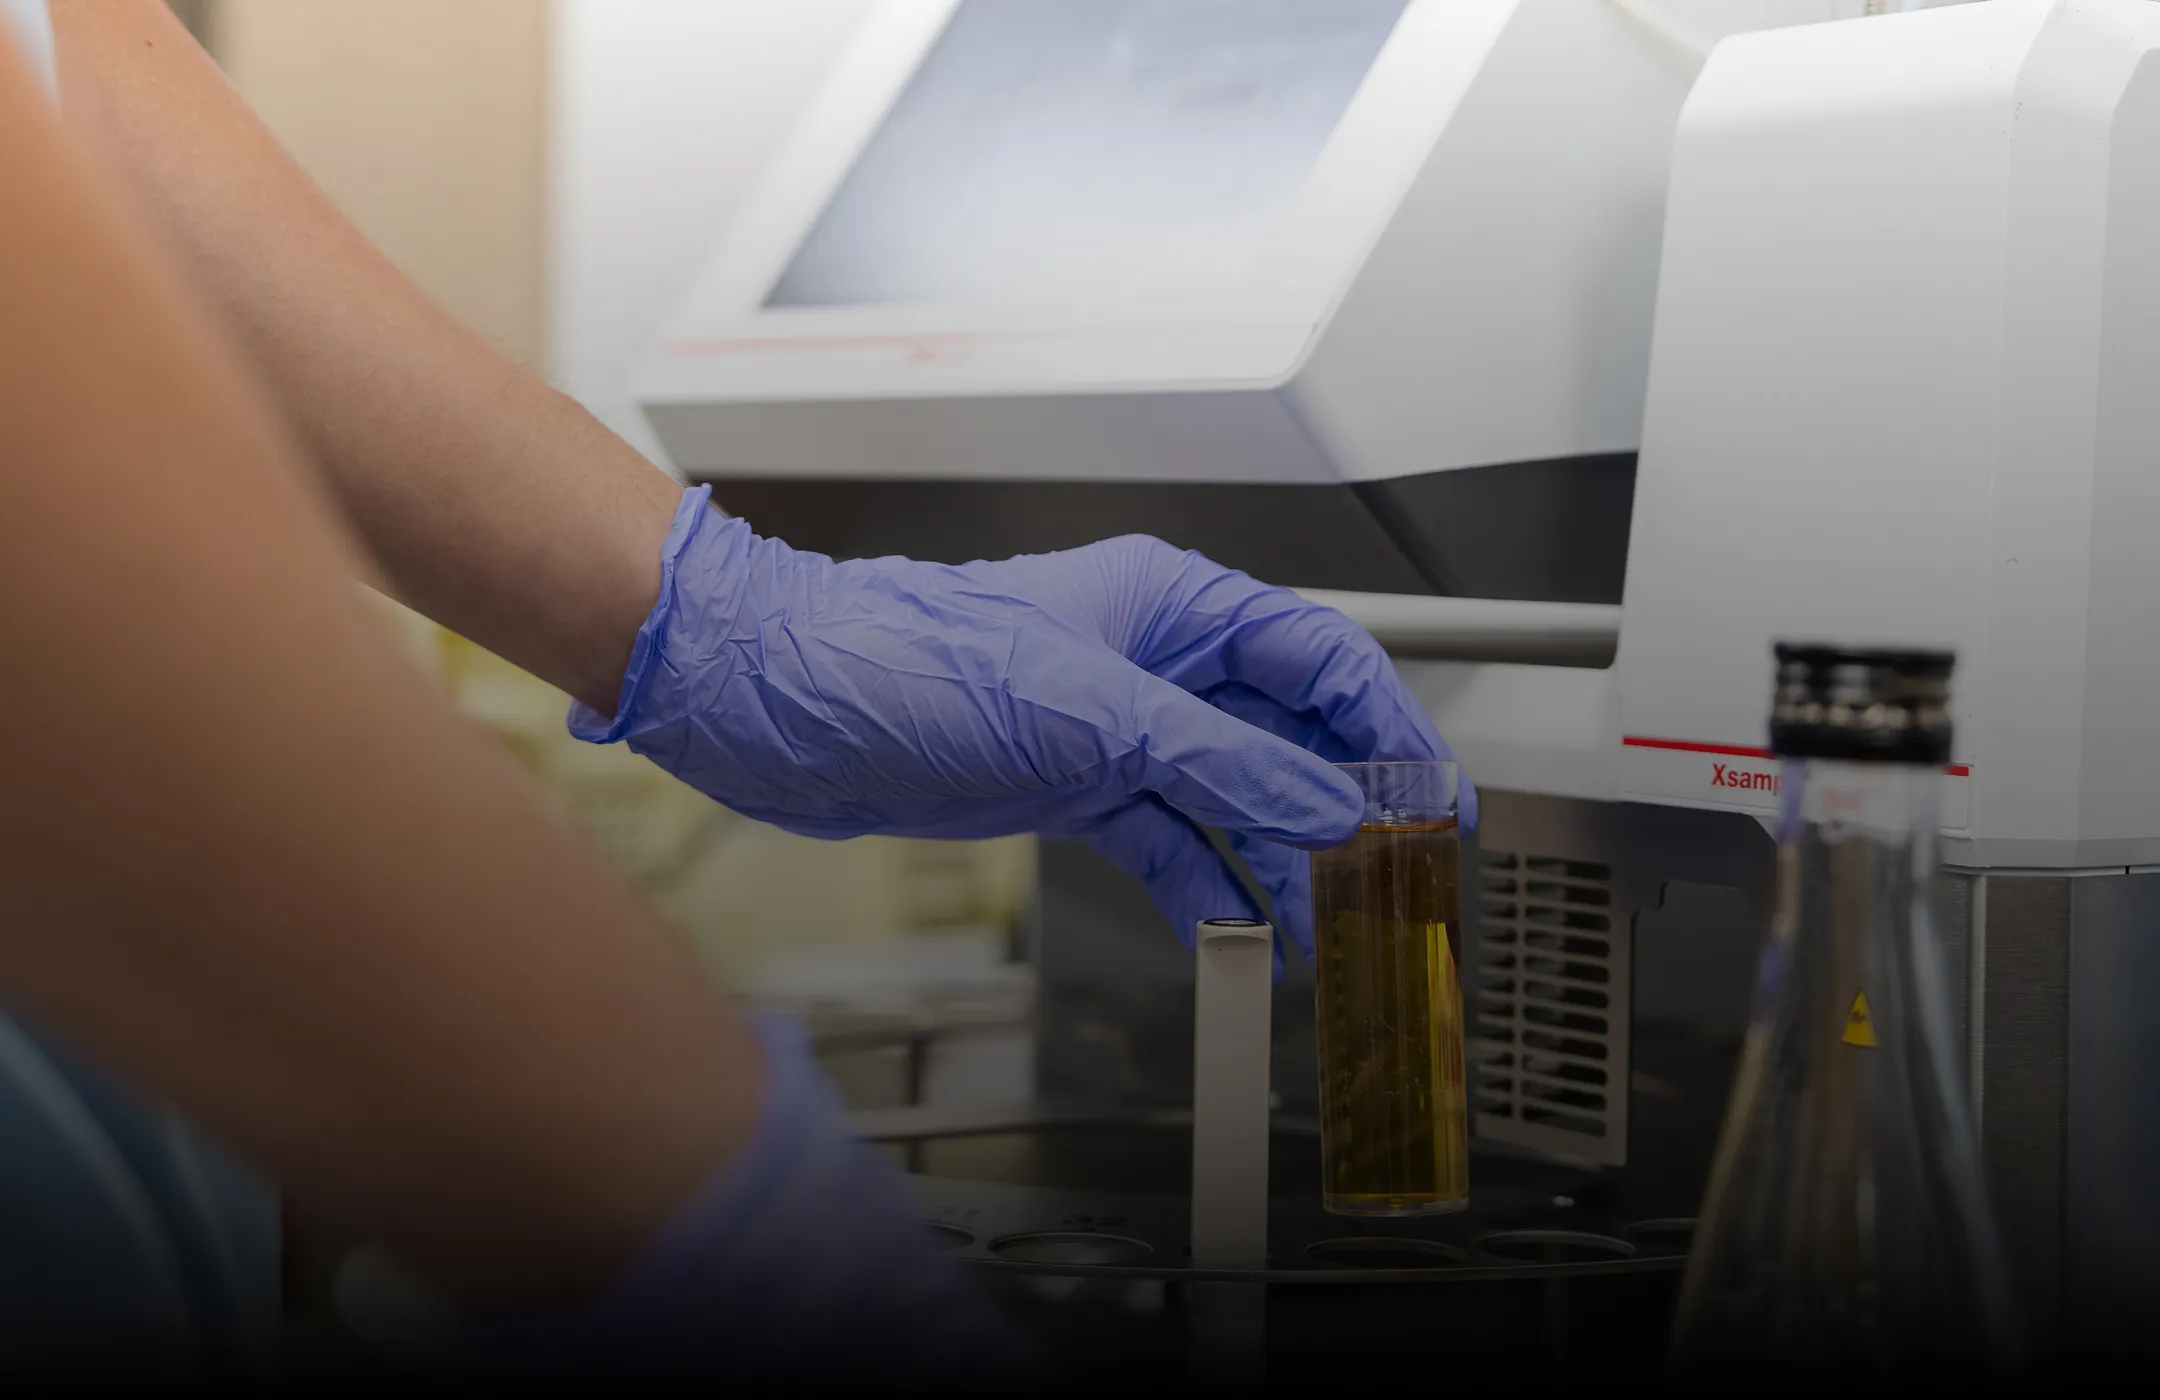
品質保証課が製品ごとに検査・分析を行い、出荷基準を満たしているかを確認します。安定した品質を、最後まで責任をもって保証します。
品質を支える設備と
技術を紹介します。
01
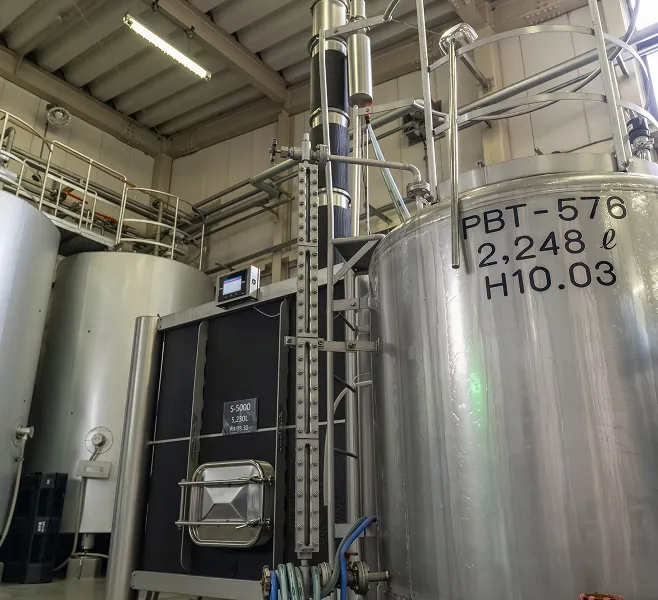
麦芽から2回の蒸留までを、自社の蒸留所で一貫して行っています。
02
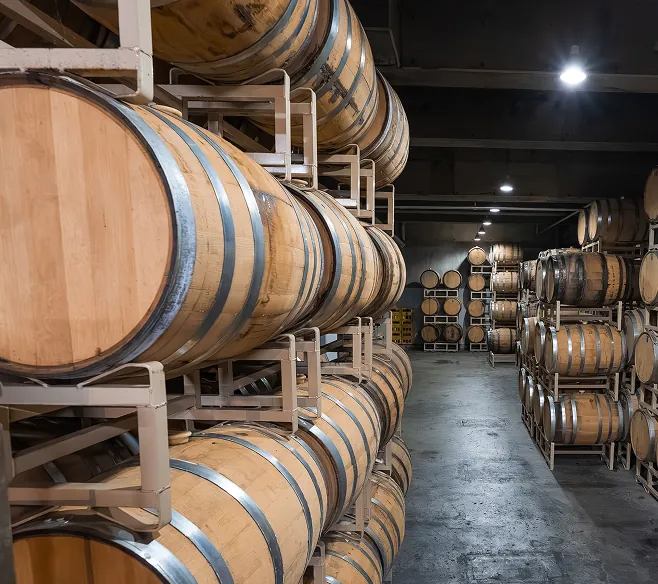
オーク樽・ミズナラ樽など多様な樽で、原酒を熟成させます。
03
長年培ったブレンド力で、原酒を狙い通りの一本に仕上げます。
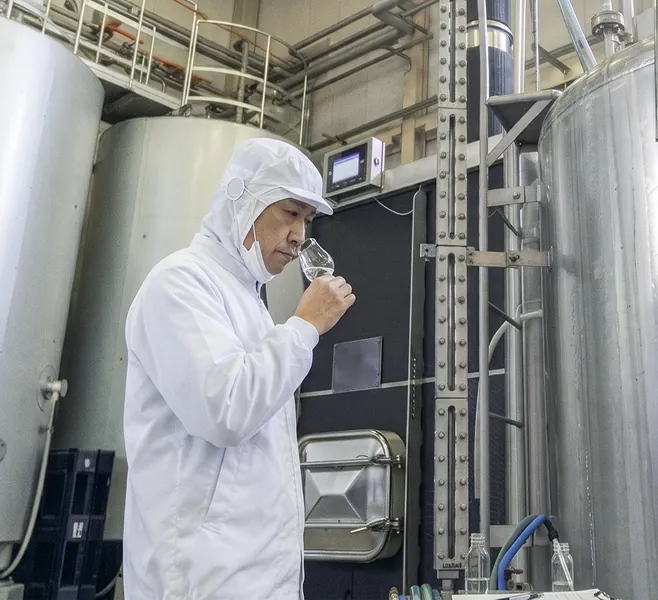
04
官能検査と樽ごとの熟成チェックで、品質を守ります。
笛吹蒸留所では、本社の貯蔵庫での熟成を軸としながら、新たな味わいの可能性を探る取り組みの一環として、
山梨県・上日川ダムの内部トンネルを活用した
貯蔵プロジェクトを実施しています。
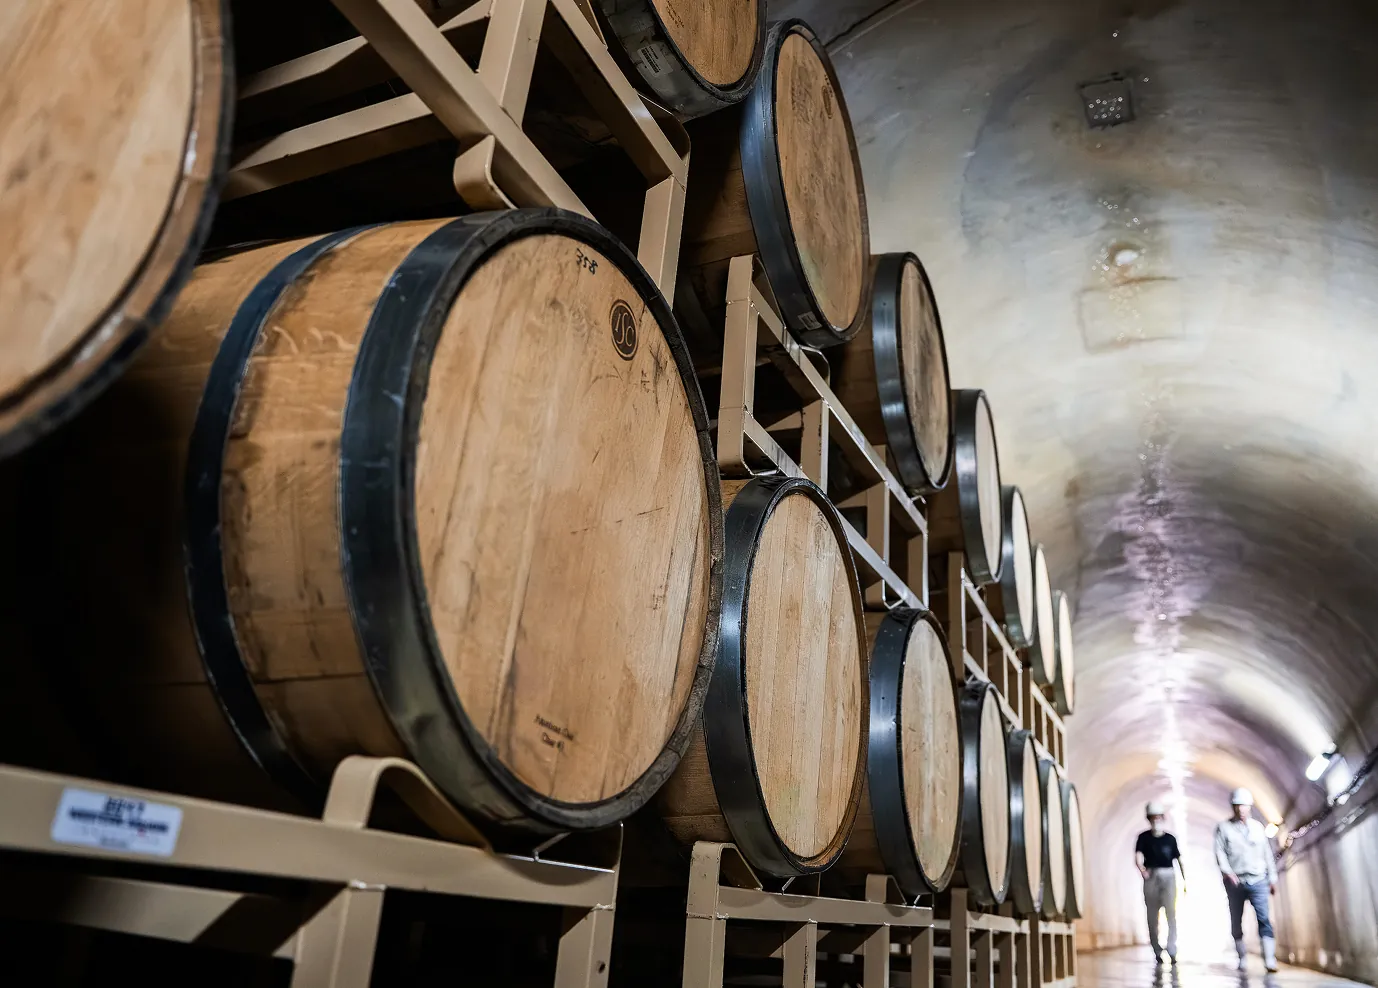
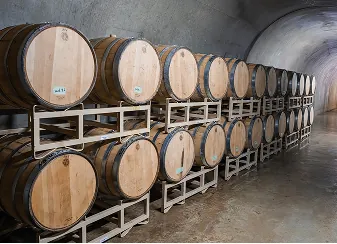
インフラ施設を地域資源として活用するこの取り組みでは、上日川ダムの内部にあるトンネル空間を貯蔵場所として利用しています。年間を通じて気温の変化が小さく、涼しく静かなダム特有の環境は、通常の貯蔵庫とは異なる穏やかな熟成をもたらします。
私たちはこのプロジェクトを通じ、厳選した一部の樽を搬入して熟成の経過を見極めています。熟成年数の異なる樽を毎年入れ替えながら、この環境ならではの個性と奥行きを引き出した3年熟成のシングルモルトとして送り出す予定です。
※本プロジェクトは,東京電力リニューアブルパワー株式会社が推進するダム
空間活用を通じた地域共生活動の一環として実施しています
商品に合わせた、柔軟な仕様。
250mlの瓶から、大容量の2.7L・4Lペットボトル、BIB(バッグインボックス)まで。販売先や用途に合わせた容器で、お客様の商品づくりをサポートします。
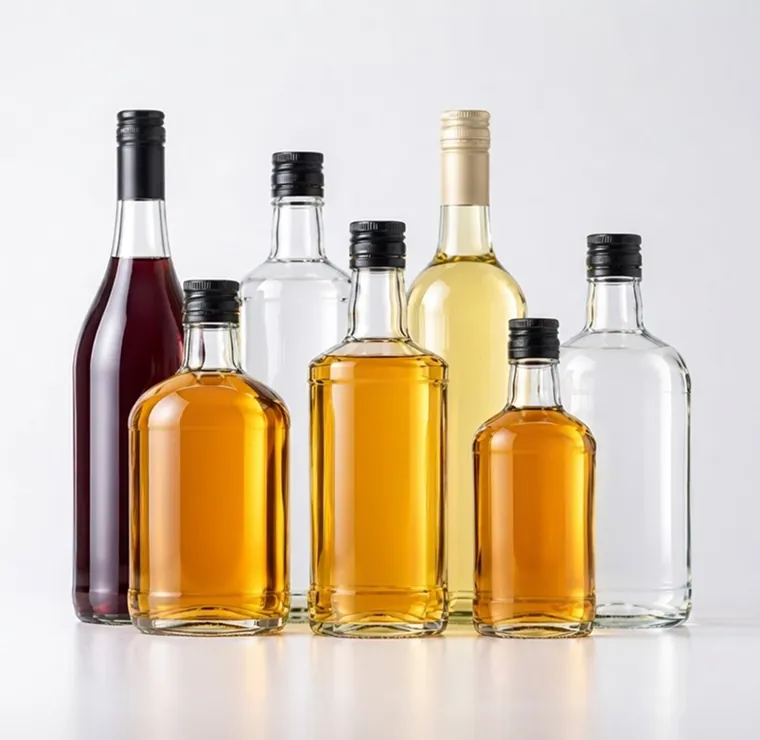
BOTTLE
瓶
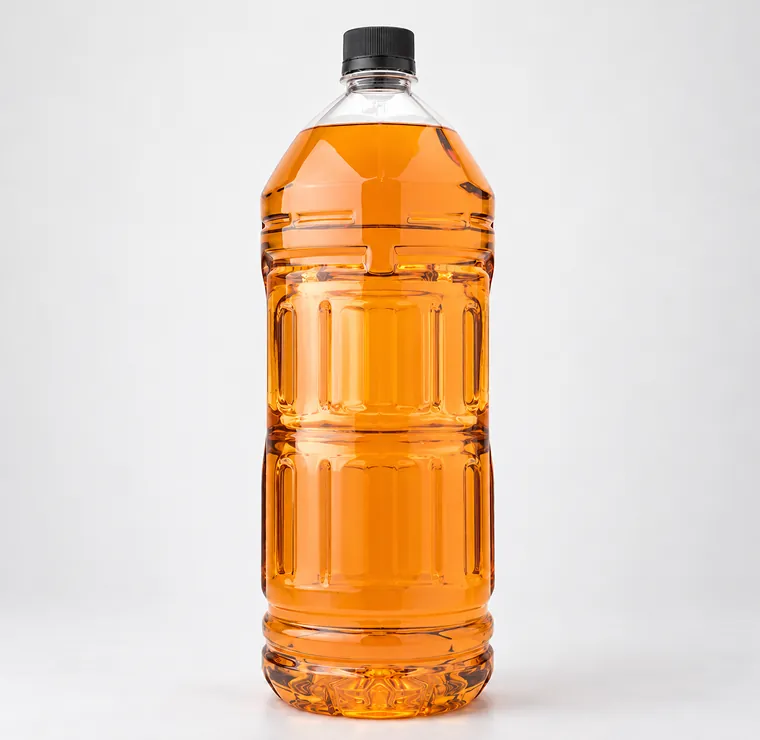
LARGE
PET BOTTLE
大容量ペットボトル
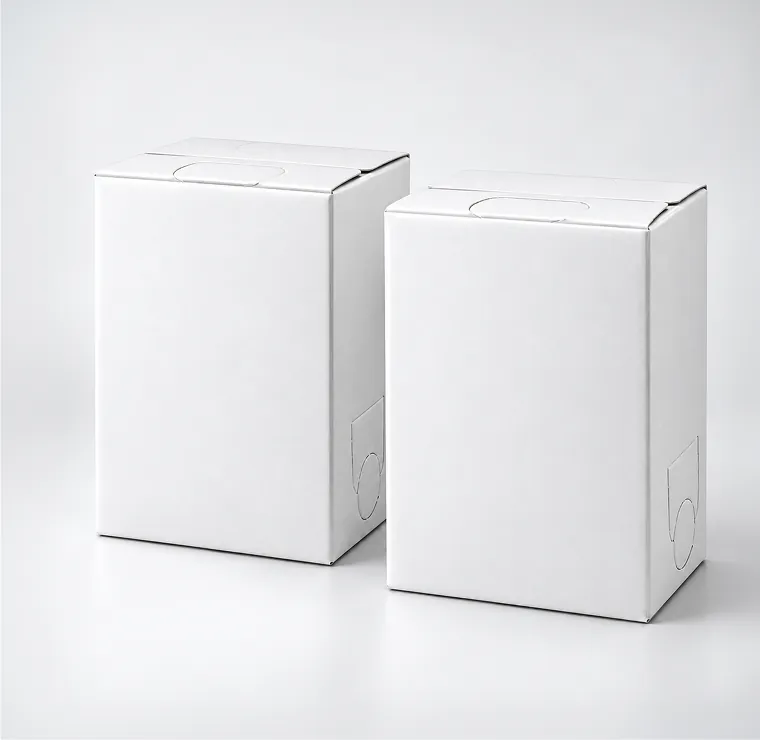
BIB
BIB(バッグインボックス)
| 容器 | 対応容量・仕様 |
|---|---|
| 瓶 | 250ml / 500ml / 700ml / 750ml |
| 大容量ペットボトル | 2.7L / 4L |
| BIB (バッグインボックス) |
2L |
NUMBERS NUMBERS
安定供給を支える製造ラインと、
生産体制を構築しています。

生産実績(本数)
687万本
(700ml換算)

対応商品数
67商品
(NB 7 / PB 60)
御社の「つくりたい」を支える
工場に。
商品・レシピの開発から、
原酒供給による委託生産、OEM・PB、
容器やパッケージの提案まで。
お客様の商品づくりに寄り添い、
柔軟にサポートします。
01
お客様のご要望に合わせ、OEM・PB商品の
開発をサポートします。
02
商品コンセプトや目指す味わいに合わせ、
商品・レシピ開発をサポートします
03
お客様から供給いただいた原酒を使用した、
委託生産にも対応します
04
商品の用途や販売方法に合わせ、容器・
ラベル・パッケージをご提案します
05
国内での商品化だけでなく、製品の
海外輸出についてもサポートします
06
各国の認証制度や関連法規を踏まえた
商品づくりをサポートします
07
原酒の調達から製造までを自社で担い、
継続的な供給体制を整えています
RELATED BUSINESSES